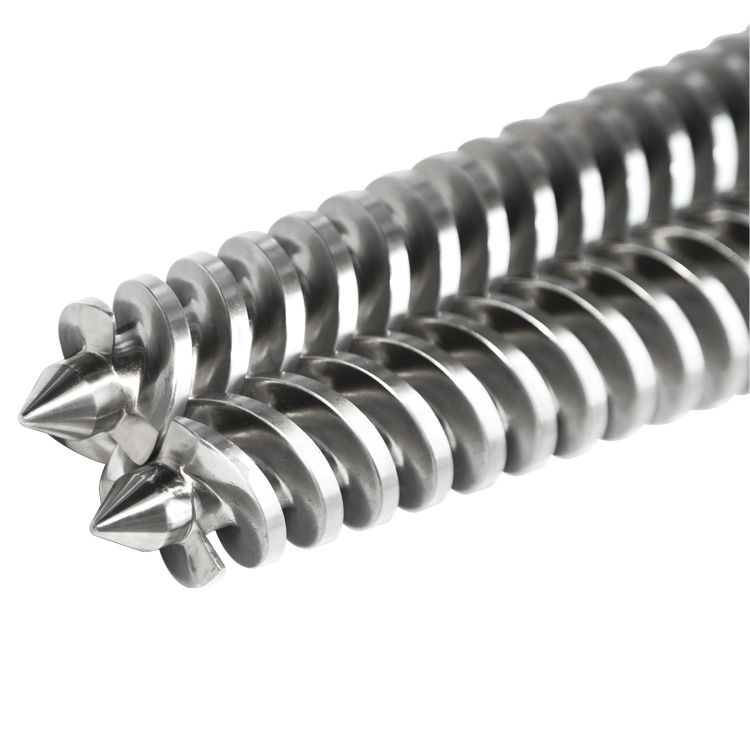
锥形双螺杆机筒由两个锥形啮合螺杆和匹配的锥形孔组成。几何形状识别系统;树脂、填料、合金和耐磨层深度决定了其保持该几何形状的时间。

这个定义听起来很简单,直到买家必须更换已安装的设备。照片可能显示锥度但隐藏样条线。铭牌可以提供模型,但不能提供图纸修订版本。旧螺钉可以在其工作直径已经磨损的情况下保留驱动连接。更换审查必须决定哪些证据仍然描述原始部件。
圆锥形容什么?
圆锥形描述了加工对的几何形状。每个螺杆朝驱动端变大,两个匹配的机筒孔也变大。这与平行双螺杆组不同,平行双螺杆组的标称直径和轴间距在整个工作部分保持恒定。
锥度的变化比外部轮廓的变化更大。螺纹直径、根部直径、孔包络线和螺杆与螺杆的关系都沿轴线变化。因此,替换图纸需要轴向位置。未注明距定义参考面的距离的直径是不完整的。
圆锥形并不能确定一种普遍的过程。 Milacron 目前的锥形系列主要针对 PVC 和 CPVC 管道和型材工作。克劳斯玛菲在其反向旋转 PVC 系列中列出了锥形机器。 EJS 还发布了圆锥形硬件页面PVC管材, 塑料型材和面板或板设备。该应用标签有助于开始审查,但它并不能确定机器中的实际螺杆轮廓或材料规格。
如何在不猜测的情况下识别圆锥形硬件
从照片或现有记录可以支持的观察开始。将每个观察结果与结论分开。这可以防止销售标签、型号代码或旧的购买说明成为更有力的证据。
| 你有证据 | 它可以支持什么 | 无法解决的事 |
|---|---|---|
| 两个螺钉的完整侧视图 | 锥度明显,整体排列,左右差异明显 | 原始未磨损直径、内筒尺寸、花键配合 |
| 螺丝两端照片 | 尖端形式、驱动端形式、相对方向 | 齿形、啮合长度、同心度或公差 |
| 机器铭牌 | 制造商、型号、序列号,有时还有尺码系列 | 后期是否修改了工艺单元或变速箱 |
| 旧采购订单 | 以前的供应商术语和订购说明 | 交付的部件与当前安装的部件是否匹配 |
| 批准的机器或零件图 | 参考几何形状、尺寸、接口和修订 | 当前磨损状况或未记录的现场变化 |
| 拆卸、清洗的部件 | 物理界面、可见的磨损模式和可测量的残留特征 | 磨损、修复或变形已消除的尺寸 |
在分开唱片之前给两人拍照
在创建特写之前分配简单的 ID,例如螺丝 A 和螺丝 B。在照片集中标记驱动端和放电端。每当您记录“左”、“右”、“顺时针”或“逆时针”时,请说明观看方向。这些话是模棱两可的,没有观点。
有用的照片集包括完整的一对、每个驱动连接、每个排放尖端、进料口、筒端口、加热器或冷却连接、排放法兰和齿轮箱安装端。将带有机器型号和照片方向的身份证放入框架中。一张照片中的尺子提供了比例,但它并不能取代校准的尺寸检查。
为什么螺杆和机筒形成一个匹配系统
两个螺钉不作为独立轴工作。它们的旋翼占据锥形孔内共享的、不断变化的包络线。在每个轴向工位上,有四种关系很重要:每个螺杆的几何形状、螺杆之间的关系、每个螺杆与其孔之间的关系以及整个工艺单元与齿轮箱之间的关系。

这就是为什么即使买方计划只更换一个部件,供应商也应该一起检查螺杆、机筒和驱动接口。审查并不意味着必须更换每个组件。这意味着范围决策应该考虑控制配合和交互的部分。
将这对记录为一对。通过测量、审图、包装和安装,保持A和B的同一性。如果现有工程图对螺钉的标签不同,请保留工程图的标签并将字段标签添加为交叉引用,而不是默默地重命名它们。
EJS 列出了哪些材料和处理方法?
目前的EJS双锥形螺杆机筒页面列出了该产品的八个材料系列:38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo、D2、SKD61 和 SKD11。它还列出了三种构建路线:全身氮化;挤压段采用双金属合金,然后进行整体氮化;和SKD61或SKD11衬里。
该列表不是一个可以选择任何金属的菜单。基础钢承载负载并提供可加工的主体。工作表面处理聚合物、填料和腐蚀性副产品。因此,材料请求应确定结构的两个部分:基础钢加上氮化、硬面或孔衬里。
| EJS 列出的路线 | 工作面上有什么 | 选择前需要的信息 |
|---|---|---|
| 全身氮化 | 所选钢中的扩散氮化物情况 | 树脂、填料、再生料、稳定剂包、工艺温度和现有磨损历史 |
| 双金属螺杆加氮化 | 螺杆工作区域采用 PTA 焊接合金,其余主体进行氮化处理 | 磨损、腐蚀或两者兼而有之导致故障 |
| 双金属机筒 | 内孔表面采用离心铸造合金衬里 | 化合物化学、填料填充量、孔几何形状和可用壁截面 |
| SKD61或SKD11衬里 | 枪管内有工具钢衬里 | 图纸、筒壁、配合方法、工艺任务和维修历史 |
磨损层深度是规范的一部分
EJS 发布了氮化和双金属结构的不同工作深度。以下数据为施工数据,并非使用寿命保证。它们显示了在较软的支撑钢暴露之前有多少硬化材料或合金材料可用。
| 建造 | 螺杆工作层 | 桶体工作层 | 实用阅读 |
|---|---|---|---|
| 氮化 | 0.4-0.7毫米扩散盒 | 0.4-0.7毫米扩散盒 | 当氮化物外壳未被填充物切掉时,适合更清洁、磨损更少的任务 |
| 双金属 | 1.0-1.5 毫米 PTA 硬面 | 2.0-3.0毫米离心铸造衬里 | 更多耐磨材料可用于磨料、腐蚀性、填充或回收饲料 |
EJS 螺杆硬面合金
EJS 材料指南指出,以下螺杆合金适用于单螺杆、平行双螺杆和锥形双螺杆。硬度数字本身并不对耐磨性进行排名。 Colmonoy 83 含有碳化钨,尽管其基体硬度低于 Ni60,但仍具有 EJS 的最高抗磨损等级。
| 螺杆合金 | 已发表的作文 | 抗磨 | 防腐 | 硬度 |
|---|---|---|---|---|
| 镍60 | 镍+铬+铁+硅 | 非常好 | 出色的 | HRC 56-62 |
| 科尔莫诺伊 56 | 镍+铬+硅+铁 | 非常好 | 出色的 | HRC 53-58 |
| 科尔莫诺伊 83 | 镍+碳化钨+铬+碳 | 出色的 | 出色的 | 硬度50-55 |
EJS 筒体铸造合金
EJS 的枪管内孔使用单独的合金系列。这在询价中很重要:要求“Colmonoy”而不说螺杆或机筒混合了两种不同的施工系统。当前的 EJS 材料指南发布了 2.0-3.0 mm 筒状合金层和以下牌号数据。
| 枪管合金 | 已发表的作文 | 抗磨 | 防腐 | 硬度 | 最大限度。温度 |
|---|---|---|---|---|---|
| EJS01 | 铁+镍+铬+B | 非常好 | 好的 | HRC 58-62 | 400℃以下 |
| EJS02 | 镍+铬+钴+B | 好的 | 非常好 | 硬度50-58 | 450℃以下 |
| EJS03 | 镍+铬+钴+V+B | 非常好 | 非常好 | 硬度55-60 | 450℃以下 |
| EJS04 | 镍+WC+铬+B | 出色的 | 非常好 | 硬度55-60 | 600℃以下 |
对于PVC来说,不要只从硬度来选择。碳酸钙会增加磨料负荷,而 PVC 降解化学物质会增加腐蚀。 EJS02和EJS03具有更强的腐蚀等级; EJS04 具有最高的磨损等级。螺杆和机筒的牌号应根据实际配方、填料填充量和工艺温度共同选择。
锥形双螺杆机筒的使用寿命是多长?
EJS 确实发布了生活比较。它是双金属机筒螺杆页面指出双金属结构的成本约为氮化的 1.5 至 2 倍,寿命延长约 2 至 3 倍。这是有用的采购数据,但并不是每个锥形挤出机的通用结果。
较新的 EJS使用寿命指南解释了边界。在干净、未填充的树脂上,两个表面都没有受到严重侵蚀,因此寿命差距可能很小。在矿物填充的 PVC、受污染的再生料或其他磨料或腐蚀性化合物上,较厚且正确匹配的双金属层在支撑钢暴露之前会损失更多的材料。在该任务中,所发表的 2 到 3 次比较背后有物理原因。
| 生活司机 | 为什么会改变磨损 | 买家应记录什么 |
|---|---|---|
| 化合物 | 玻璃纤维、碳酸钙、滑石粉和受污染的回收料磨损工作表面;降解的 PVC 会增加化学侵蚀 | 树脂、填料类型、填充量、稳定剂包和再生料百分比 |
| 材料通过 | 磨损遵循吞吐量和运行时间,而不是日历 | 机器工时、产出率和加工材料总量 |
| 层深和合金匹配 | 仅当其合金解决实际磨损或腐蚀问题时,较厚的层才有用 | 牌号、层深、硬度和材料证书 |
| 对准和间隙 | 未对准或不正确的配对间隙导致的侧接触可能会过早破坏优质合金 | 基线间隙、变速箱状况和磨损位置 |
| 流程纪律 | 慢性浪涌、过热、过滤不良以及破坏性的清洁方式加速损耗 | 温度、压力、驱动负载、换网实践和故障历史 |
将使用寿命转化为磨损率
安装前测量一组新装置,然后在计划停机期间在固定轴向站重复相同的测量。在每个工位,计算径向间隙(筒孔内径减去螺杆螺纹外径)除以二。从当前间隙中减去基线间隙,除以经过的运行时间,然后乘以 1,000。结果是该化合物在该机器上每 1,000 个运行小时的磨损量(以毫米为单位)。
对于锥形螺钉,用其轴向站记录每次测量结果。直径沿锥度变化,因此在下次停机时无法可靠地比较没有位置的读数。在相同参考条件下跟踪输出、驱动电流、熔体温度和机头压力。在一个方便的间隙读数看起来令人震惊之前,一套可能会显示出生产损失。
圆锥尺寸代码告诉您什么
诸如 65/132 之类的代码通常表示较小的前部直径和较大的后部直径(以毫米为单位)。例如,当前的米拉克龙文档将其锥形螺钉数据标记为前直径和后直径。 EJS 在其上发布了更广泛的常见货币对列表锥形双螺杆机筒类别页.
该代码对于查找尺寸系列很有用。它不是交换标准。它没有完全定义螺杆长度、锥度、轴向轮廓、驱动花键、尖端、旋转、机筒端口、法兰图案、温度控制连接或变速箱接口。即使相同的标称对也可以属于不同的机器平台或版本。
如果您的主要问题是如何读取 55/110、65/132、80/156 及相关代码,请将其作为单独的尺寸代码检查进行处理。在此页面上,重要的一点是代码无法重建丢失的几何图形。
根据一个基准建立圆锥形参考记录
选择一个稳定的参考面并将其用于轴向定位。变速箱侧筒体安装面通常很容易识别,但批准的图纸应控制最终的基准方案。避免从一个特征到另一个特征进行一系列短测量。每个链接都会增加另一个累积错误的机会。
| 记录组 | 捕捉什么 | 为什么要改变替代品 |
|---|---|---|
| 机器身份 | 品牌、型号、序列号、线路输出、变速箱铭牌和修改历史 | 分离相似大小的族并揭示可能的字段变化 |
| 参考方案 | 命名基准面、轴向、观察方向、螺钉 A 和螺钉 B 标签 | 将每个尺寸和照片保持在同一坐标系中 |
| 驱动器连接 | 花键或联轴器形式、齿数、大径和小径、啮合长度、肩部和保持特征 | 控制螺钉是否连接到现有驱动器 |
| 螺丝体 | 总长度、工作长度、定义位置处的直径、飞行细节、尖端形状和惯用手 | 定义锥形工作范围和配对交互 |
| 桶体 | 总长度、孔几何形状、安装面、进料口、通风口和传感器端口 | 控制装置与螺钉和处理单元的其余部分配合 |
| 公用设施连接 | 加热器布置、冷却通道或配件、传感器位置和螺纹标准 | 防止机械装配筒丢失线路连接 |
| 放电接口 | 法兰直径、先导、螺栓型式、密封面和适配器详细信息 | 控制与头部或下游工具的连接 |
| 使用条件 | 树脂或干混物、填料和添加剂、产品、操作症状和磨损位置 | 为几何审查和材料选择提供背景 |
创建轴站地图
在标记的照片或草图上给出主要特征的站名。简单的记录可以将驱动器安装面称为站 0,然后将进料口、通风口、筒支撑、排出面和螺杆尖端识别为后续站。在每个站点,记录距站点 0 的距离和正在测量的要素。不要假设读者会推断出您使用的是法兰或端口的哪一个面。
对于锥形螺钉,没有轴向站的直径是特别薄弱的证据。两名技术人员可以在不同位置精确测量同一零件并报告不同的值。两个读数可能都是正确的,但在知道其位置之前,这两个读数都没有用处。
磨损的样品可以保留什么,不能保留什么
删除的示例很有价值,因为它保留了目录中可能缺少的接口。它还承载着机器的历史。磨损、先前的硬面、抛光、腐蚀、弯曲的尖端或修复的花键可能会使样品偏离原始设计。
| 样品条件 | 直接复制有风险 | 需要补充的证据 |
|---|---|---|
| 飞行徽章明显磨损 | 复制的直径可以将磨损再现为新的几何形状 | 原图、未磨损参考区、匹配筒体检查和磨损图 |
| 只有一颗螺丝可用 | 失踪的手、配对关系和方向仍不确定 | 安装对的照片、齿轮箱数据、其他螺钉的图纸或以前的记录 |
| 枪管已修好 | 当前的孔或安装面可能与原始版本不匹配 | 维修记录、当前检查报告和机侧接口测量 |
| 驱动端有微动或花键损坏 | 逆向工程连接可能会重复损坏的配合 | 齿轮箱轴或联轴器检查以及经批准的配合部件规格 |
| 尖端有缺口或变形 | 无法从该区域可靠地恢复尖端长度和形状 | 早期图纸、配套螺钉、未损坏的参考特征或机器制造商数据 |
这EJS双锥形螺杆机筒页面声明EJS可以从连接尺寸开始工作,并且在没有图纸的情况下可以在拆下的零件清洗干净后安排现场测量。将测量视为重建项目,而不是复制每个磨损表面的承诺。由此产生的制造图纸在生产前仍需审查和批准。
区分三种证据
- 原始设计证据:批准的图纸、机器文件和修订控制的零件记录。
- 当前接口证据:现在更换必须符合的变速箱、安装面、端口、适配器和其他零件。
- 条件证据:拆下装置的磨损图、照片、操作症状、修理和测量。
不要将它们合并到一个未标记的电子表格中。测量的磨损直径不是原始公称直径。目录尺寸并不能证明修改后的机器仍然具有目录界面。
准备圆锥形更换询问
发送足够的信息来识别平台、了解现有接口并将原始几何形状与当前磨损分开。然后,EJS 可以确认可以从现有证据中引用哪些内容以及哪些细节仍需要衡量。
最小附件清单
- 机器和变速箱铭牌
- 经批准的图纸及修订
- 全螺丝对照片
- 两张驾驶端照片
- 两张放电尖照片
- 桶进料和排气位置
- 安装面和放电面
- 标记轴向站草图
- 带基准的尺寸报告
- 磨损图和维修历史
- 材质及添加剂说明
- 目标部分范围和目的地
常见问题
如何判断我的双螺杆是否是圆锥形的?
查看完整的工作长度。一对圆锥形在排出端具有较小的直径,在驱动端具有较大的直径,并具有匹配的锥形筒孔。通过机器型号、图纸和端视图确认标识,因为部分照片可能会隐藏锥度。
所有锥形双螺杆挤出机都是反向旋转的吗?
不要假设仅从圆锥形标签进行旋转。 KraussMaffei 目前在其反向旋转 PVC 系列中列出了锥形机器,而米拉克龙的锥形系列也针对 PVC 和 CPVC 加工。在指定旋转方向之前,请检查机器手册、变速箱数据和记录的观察方向。
65/132 代码足以订购替换件吗?
不会。该代码通常标识较小和较大的标称螺杆直径,但不定义长度、锥度、驱动连接、螺纹轮廓、旋转、机筒端口或机器接口。用它来识别尺寸系列,然后确认批准的几何形状。
EJS 列出了锥形双螺杆机筒的哪些材料?
EJS 列出了用于锥形硬件的 38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo、D2、SKD61 和 SKD11。已发表的表面路线包括全身氮化、螺杆工作部分采用双金属合金、随后氮化、离心铸造机筒合金以及SKD61或SKD11衬里。
EJS 双金属螺杆机筒比氮化螺杆机筒的使用寿命多长?
EJS双金属机筒螺杆页面发表了一般比较,其使用寿命约为氮化的1.5至2倍,而使用寿命约为氮化的2至3倍。锥形挤出机的实际寿命仍然取决于化合物、填料装载量、吞吐量、对准、过程控制以及所选合金是否与磨损机制相匹配。
一根锥形螺丝可以单独更换吗?
该决定需要检查配套螺杆、机筒和驱动接口。单个组件可能是所要求的范围,但仍必须根据其运行的零件来审查其图纸和状况。
EJS可以在没有原图的情况下制作锥形双螺杆机筒吗?
EJS 表示,它可以从连接尺寸开始工作,并且可以在图纸不可用时为移除、清洁的零件安排测量支持。样本条件、位置和可用的机器记录决定了可以重建的内容。制造图纸仍需批准。
为什么直径测量应包括轴向位置?
螺杆直径沿圆锥形工作截面变化。在不同位置进行的两次正确测量可能会产生不同的值。将每个直径与一个定义的基准和轴向站联系起来,以便供应商确切地知道它的适用位置。