通过将结构钢、工作表面和制造工艺与实际配方和失效机制相匹配来选择螺杆和机筒材料。仅凭较高的硬度值无法告诉您替代品是否能抵抗填料磨损、化学侵蚀或金属接触;分别指定螺杆和机筒,然后验证它们是否成对配合。
有用的材料报价解释了哪些钢材承受载荷,哪些表面受到保护,以及如何检查这些表面。它还应该确定建议背后的条件。相同的树脂名称可以描述对机器的要求截然不同的未填充产品、矿物填充化合物或回收混合物。
作者:EJS行业技术团队
比较报价之前:
- 识别旧零件是否存在磨损、腐蚀、接触损坏或混合现象。
- 将基础钢与表面处理和工作合金分开。
- 说明完整的化合物,包括填料类型和填充量。
- 检查螺杆和机筒相应的轴向位置。
- 在生产前就材料标识、保护区和验收测量达成一致。
1、从故障机制入手
填料和污染造成的磨损
磨损的飞行尖端和扩大的孔径是调查磨料负荷的原因,但采购订单上的材料名称只是调查的一部分。记录填料类型、其浓度、原料来源以及材料损失最大的地方。将这些细节与指定原始零件时使用的配方进行比较。
填料用量增加是重新审查材料的一个原因。从受控的原始原料到污染不确定的回收流的转变也是如此。在测量数据旁边保留有代表性的化合物样品和旧零件的照片。这些记录为供应商提供了比要求更硬的螺钉更有用的信息。
腐蚀和金属接触需要不同的研究
戴维斯标准的进给螺杆和机筒导轨区分由金属接触引起的磨粒磨损、腐蚀磨损和粘着磨损。它将一些 PVC 化合物、腐蚀性阻燃剂和碳氟化合物确定为腐蚀问题,而对准、直线度、加热均匀性和不匹配的工作表面可能会导致接触损坏。
利用这种区别来选择调查,而不是从一张照片诊断整个问题。点蚀将注意力引向化学环境和表面状况。本地评分需要对机器和对准进行审查。整个工作区域的逐渐尺寸损失需要磨损图和配方审查。同一组件上可以出现多种机制。
| 观察到的损坏 | 收集证据 | 材料审核方向 |
|---|---|---|
| 飞行尖端损失和孔径扩大 | 匹配的轴向测量、配方历史和操作记录 | 检查两个零件的磨料负荷和受保护的表面 |
| 点蚀或局部化学腐蚀 | 化合物化学、温度、沉积物和表面照片 | 检查耐腐蚀性和保护范围 |
| 局部刻痕或接触痕迹 | 直线度、支撑、对准和加热检查 | 在指定合金升级之前调查机器 |
该表是检查指南,而不是更换阈值。验收限制应来自机器批准的图纸和工程评估。损坏描述有助于缩小问题范围;它没有建立一个普遍的物质答案。
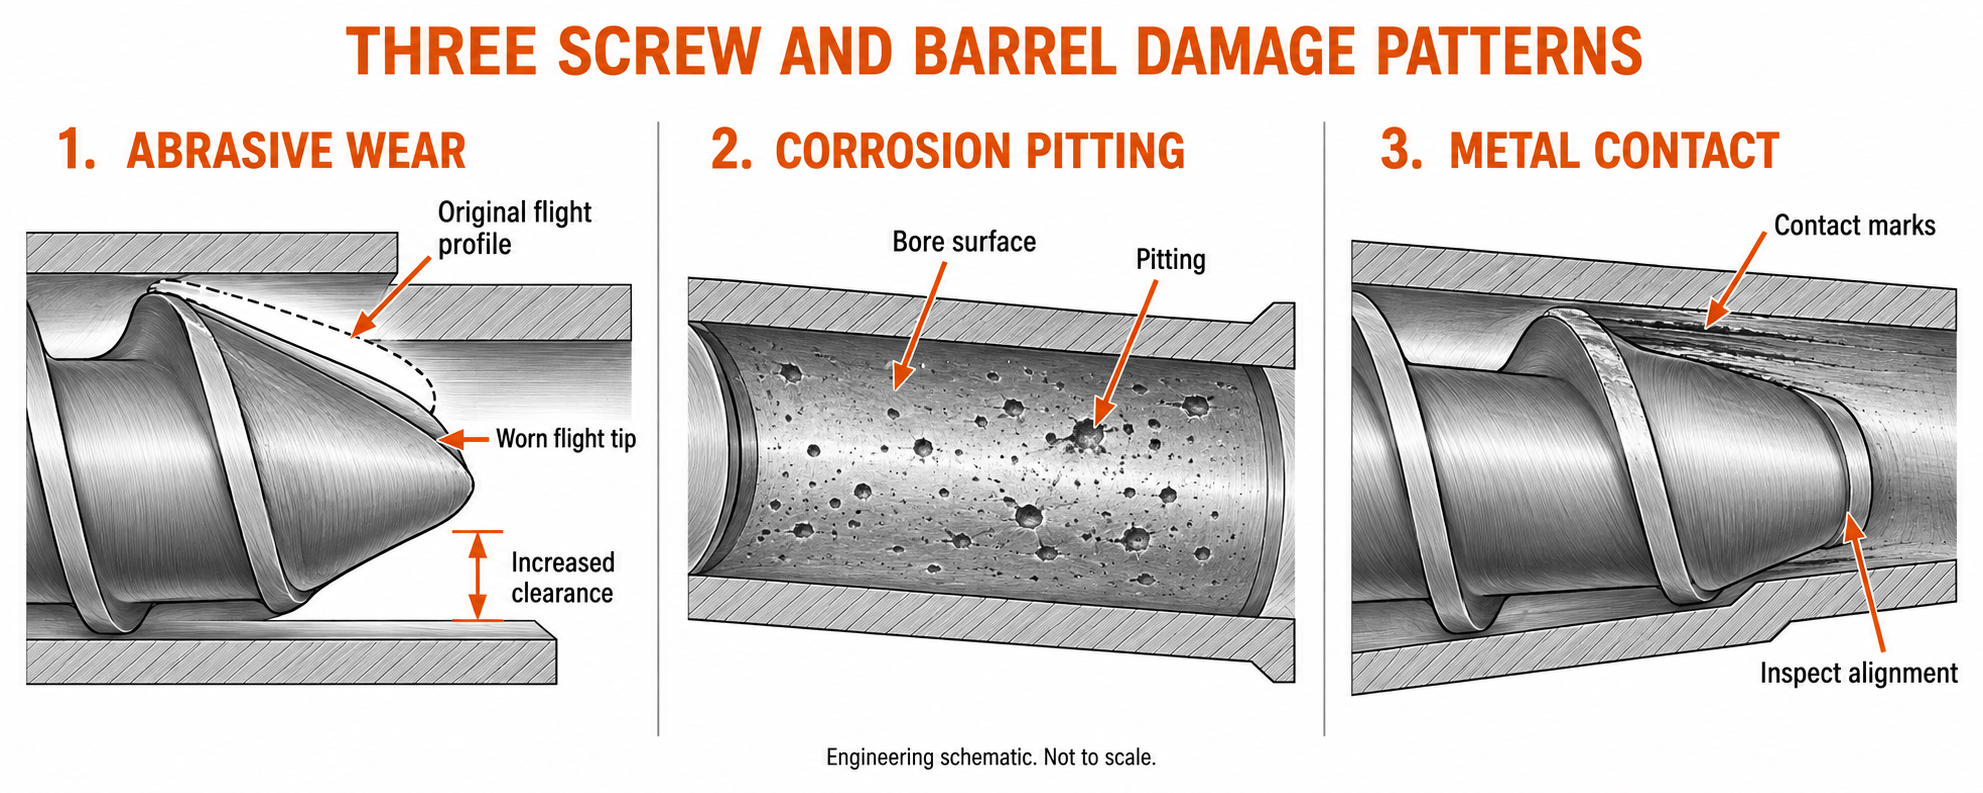
损坏模式的工程示意图。不按比例;仅凭表面外观并不能确定原因。
2、分离基体钢材、表面处理和工作合金
钢材和工作表面执行不同的工作
将螺杆和机筒规格视为结构描述。螺杆的芯部必须承受驱动负载。枪管主体提供了枪膛及其接口周围的结构。它们的工作表面也必须适合化合物。将这些要求组合到“耐磨钢”一词中隐藏了买家所需的信息。
三个术语经常出现在引文中,但它们描述不同的事物。诸如 38CrMoAlA 之类的名称标识了基础钢。氮化是一种表面处理。 Colmonoy 83 是一种表面硬化合金。因此,螺杆可以在指定的飞行表面上具有 38CrMoAlA 底座和 Colmonoy 83,而这些描述不会相互矛盾。
EJS的双金属产品规格将结构钢与螺杆和机筒合金分开列出。这是阅读报价的有用方法:在比较价格之前确定组件、基础材料、工艺和保护区。
保护范围与合金名称一样重要
螺杆螺纹面、螺纹侧面、根部和混合特征是不同的表面。硬面刮板并不自动意味着整个熔体接触表面具有相同的保护。同样,筒孔衬里没有描述法兰、进料口或衬里之外的其他特征的材料。
索要一张标记保护区的图画。如果旧螺丝有根部损坏,而更换提案仅更换螺牙尖合金,则该提案需要再次讨论。所选保护必须到达失效的表面。
氮化也需要精确的语言。它改变了钢材的近表面状况;它不是一个单独的铸造衬里。基材可以保留为熔体接触结构的一部分。避免假设所描述的经过处理的部件具有覆盖每个工作表面的独立合金层。
对于每个零件,请按此顺序索取一份结构说明:基础钢材、热处理条件、表面工艺、适用的工作合金、保护区和最终检验要求。该顺序使报价之间的差异在下订单之前可见。
3、常用基础钢材及其选用限制
阅读成品部件的等级
目前的EJS材料组合包括38CrMoAlA、40Cr、42CrMo、34CrAlNi7、31CrMoV9、SKD11、SKD61、D2工具钢和哈氏合金。某个等级的可用性并不意味着它成为每个螺杆或机筒的默认等级。完成的建筑和应用仍然决定了它的作用。
对于经过处理的螺钉,询问所选的钢材和热处理条件如何支持所需的表面工艺。对于带内衬的枪管,请将枪体材料与枪管合金区分开来。对于工具钢部件,询问实际的供应条件和工作表面,而不是假设牌号名称证明了特定的硬度。
| EJS命名的材料 | 订购前需要解决的问题 |
|---|---|
| 38CrMoAlA、34CrAlNi7 或 31CrMoV9 | 该螺丝的核心条件和表面处理有何规定? |
| 40Cr或42CrMo | 这是结构体材料吗?什么保护工作孔? |
| SKD11或D2工具钢 | 建议的具体等级、处理条件和部件结构是什么? |
| SKD61 | 所选条件与实际温度和负载的契合度如何? |
| 哈氏合金 | 化学环境需要哪种特定合金名称? |
避免松散的国际等级替代
交叉引用表对于沟通很有用,但近似对应表不允许替换材料。指定管理等级或标准,并让供应商识别实际提供的材料。如果建议使用其他牌号,请将其作为具有其自身化学和机械要求的替代品进行审查。
当引用使用广泛的姓氏时,这一点尤其重要。 “工具钢”和“镍合金”各自描述了许多可能的材料。即使是熟悉的商业姓氏也可能需要特定的等级后缀。材料证书应解决该标识,而不是重复与报价相同的宽泛措辞。
建设决策还涉及竞争性房产。在其冶金讨论,ENTEK 解释了为什么承载核心和耐磨外部可能设计不同。这支持分别评估结构和工作表面要求。它并不能证明其他制造商的专有结构是 EJS 产品。
4. 氮化、镀铬和双金属结构有何变化
比较进程及其保护的区域
仅当引文说明流程适用的情况时,流程比较才有用。氮化改变了钢的近表面区域。镀铬会增加沉积物。焊接硬面在选定的表面上添加了工作合金。双金属枪管将其枪身与工作孔合金结合在一起。这些是不同的结构,不能互换的涂层名称。
EJS 识别其上的气体渗氮氮化螺杆机筒页面。它是材料指南描述了螺杆的 PTA 硬面、机筒衬里的离心铸造和镀铬作为单独的处理。请阅读这些说明以及实际订单的图纸。
| 建造 | 有什么变化 | 规范必须确定什么 |
|---|---|---|
| 渗氮 | 钢材的近表面状况 | 治疗区域、硬度方法和商定的渗层深度定义 |
| 镀铬 | 沉积表面层 | 位置、成品厚度、光洁度和检验标准 |
| 螺丝堆焊 | 在指定的螺杆表面添加合金 | 合金牌号、覆盖率、成品镀层和几何形状 |
| 双金属筒体内衬 | 结构筒体内的工作合金 | 孔合金、制造路线和成品衬里要求 |
成品尺寸和层定义必须一致
EJS 的双金属产品页面列出了螺丝合金厚度为1.0 至 1.5 毫米其 Ni60、Colmonoy 56 和 Colmonoy 83 选项。该发布的范围是一个有用的起点,但订单应说明实际组件的最终要求。机加工前的沉积层不会自动成为成品零件上的剩余层。来源:EJS双金属丝杠工作台.
同样的规则也适用于氮化外壳:说明如何定义和测量深度。表面硬度读数无法描述其下方的完整硬度分布。对于枪管衬里,请指定等级和成品条件,而不是为每种合金和枪管几何形状分配一种厚度。
比较两种结构的买家可以使用EJS 双金属导轨与氮化导轨为了更广泛的权衡。在这里,选择问题范围更窄:哪种工艺可以保护暴露于该配方的表面,以及如何验证最终的保护?
5. 比较硬度以外的合金牌号
将螺杆和机筒合金放在单独的表中
EJS 将螺杆命名为 Ni60、Colmonoy 56 和 Colmonoy 83,将机筒合金命名为 EJS01 至 EJS04。查看报价时,将这些组分开。螺杆硬面等级和机筒衬里等级描述了不同的组件和制造条件。资料来源:EJS 合金表.
| 螺杆合金 | 提案中要比较的项目 |
|---|---|
| 镍60 | 精确供应的合金、保护区和所述化合物的适用性 |
| 科尔莫诺伊 56 | 供应商名称、沉积条件和工作表面要求 |
| 科尔莫诺伊 83 | 含碳化物结构、沉积条件和磨料负荷适用性 |
| 枪管合金 | EJS 公布的相对磨损/腐蚀评级 |
|---|---|
| EJS01 | 很好/很好 |
| EJS02 | 好/非常好 |
| EJS03 | 非常好/非常好 |
| EJS04 | 优秀/非常好 |
这些评级再现了 EJS 的定性比较,而不是标准化测试结果。他们帮助发起讨论;它们没有建立测量磨损率、耐化学性极限或使用寿命乘数。资料来源:EJS 桶表和评级图例.
合金制造商的有用示例
Wall Colmonoy 的 2025 年 9 月 Colmonoy 83 技术数据表描述了镍-铬-钨基体中的碳化钨。它给出的堆焊层硬度范围为-150+53 µm 粉末等级的 HRC 45 至 55, 和-180+63 µm 粉末等级的 HRC 43 至 57。这些是合金制造商规定粉末等级的沉积范围,而不是 EJS 成品螺杆的验收测量值。资料来源:Colmonoy 83 技术数据表.
含碳化物结构解释了为什么单独的体积硬度是不完整的比较。询问耐磨成分、基体、沉积条件和应用。具有相似体积硬度的两种合金仍然需要不同的工程评估。
指定一个测试,而不仅仅是一个数字
ASTM E18涵盖洛氏硬度测试,并警告一个位置的读数可能并不代表整个零件。ASTM E384涵盖显微压痕硬度和小距离内硬度变化的评估。这些是不同的测量问题:大量读数和治疗区域的概况提供了不同的信息。
对于磨料比较,ASTM G65将干砂/橡胶轮测试结果报告为在指定程序下以立方毫米为单位的体积损失。较低的损耗表明该测试中的阻力较大。该标准还警告不要将其结果视为对特定操作环境的精确预测。
如果供应商提供测试数据,请比较相同的方法、程序和样品条件。这些标准都没有将合金名称转化为有保证的使用寿命,并且命名标准并不表明特定的货物经过了测试。
6.将材料体系与实际配方相匹配
向供应商提供化合物,而不仅仅是树脂系列
当机器加工填充PP时,采购描述“PP螺杆机筒”不完整。说明树脂等级、填料特性和填充量、添加剂、回收比例以及产品之间的预期变化。解释替换是否必须涵盖一种稳定的配方或同一生产线上的多种职责。
将配方信息与操作信息分开。材料审查还需要实际的工艺温度、运行速度范围、可用的压力信息以及损坏历史记录。标称树脂系列不会告诉供应商哪些表面出现故障或机器是否经历过接触损坏。
| 实际职责 | 改变选择的问题 |
|---|---|
| 干净、未填充的树脂 | 现有结构的性能是否可以接受,替换后的结构是否保持了批准的规格? |
| 矿物填充或玻璃填充化合物 | 存在哪些填料和负载,尺寸损失集中在哪里? |
| PVC 或含有潜在腐蚀性添加剂的配方 | 观察到的损坏伴随着什么化学成分、温度和沉积物? |
| 再生饲料 | 成分、污染控制和批次条件的稳定性如何? |
| 高温或化学要求较高的应用 | 哪种合金和表面结构适合实际环境? |
该矩阵组织了推荐所需的信息。它故意避免为每个树脂系列分配一种合金。戴维斯标准佩戴指导支持考虑磨损性和腐蚀性负荷以及机器状况。
原料的变化可能会使旧的建议失效
保留原始批准的配方和材料规格。如果填料装载量增加或回收流发生变化,则应根据新条件审查旧建议。该部件可能是按照旧规格正确制造的,但仍然不适合修订后的职责。
对于化学要求高的材料,提供精确的聚合物和相关添加剂。恩泰克的冶金指导讨论了严重腐蚀和磨损的单独要求。不要将其解释为对每种含氟聚合物的一揽子建议,或作为任何镍合金可与另一种镍合金互换的证据。
如果申请涉及食品接触或药品要求,请在询问中确定这些要求并指定所需的文件。钢材名称、表面处理或一般产品描述并不构成成品组件的认证或合规性。
7.升级合金前检查配对和机器
工厂视角:将硬度要求转化为可测量的规格
在我们名义上的 90 毫米单螺杆更换项目中,买方的第一个要求是更高的硬度。我从完整的 PP 配方开始,其中含有 30% 重量的碳酸钙,然后审查了原始图纸以及磨损的螺杆和机筒尺寸。这种工作顺序使材料讨论与实际机器联系在一起。
我将螺杆和机筒的测量值映射到相应的轴向位置。在一个位置测量螺杆螺纹并将其与其他地方的孔测量值进行比较并不能描述局部配合。计量部分读数显示更换需要恢复图纸间隙并提供选定的工作材料。
我们分别指定了螺杆和机筒。螺杆采用 38CrMoAlA 底座,并带有 Colmonoy 83 螺纹硬面;枪管采用 42CrMo 枪体和 EJS04 衬里。我在材料描述中包含了保护区和检查要求。这使得该提案比一般性的更高硬度的承诺更加精确。
为了验收,我将尺寸和材料标识视为单独的检查。正确的合金名称不会使不正确的直径成为可接受的。同样,部件可以满足其尺寸要求,而无需证明已提供指定的工作合金。这两项要求都包含在订单中。
该项目还加强了对单点测量的限制。计量部分站的结果确定了那里的间隙。我要求单独检查其他轴向位置和机器接口。买家在阅读检验报告时应使用相同的区别:确定测量的内容、测量的地点以及它满足的图纸要求。
项目测量:恢复规定的冷间隙
在磨损的计量段站,螺杆螺纹外径为89.65毫米枪管孔径是90.25毫米。计算出的冷态径向间隙为:
(90.25 − 89.65) ÷ 2 = 0.30 毫米
批准的图纸指定0.10毫米在那个车站。在尺寸验收期间,测量了新的螺杆螺纹89.95毫米,以及相应的新测得的孔径90.15毫米:
(90.15 − 89.95) ÷ 2 = 0.10 毫米
| 同一轴向站测量 | 破旧的一双 | 新对 |
|---|---|---|
| 螺杆螺纹外径 | 89.65毫米 | 89.95毫米 |
| 筒体孔径 | 90.25毫米 | 90.15毫米 |
| 计算的冷径向间隙 | 0.30毫米 | 0.10毫米 |
资料来源:EJS Industry 的填充 PP 替代项目测量和批准的图纸要求。
更换恢复了该站的指定冷间隙,将其减少了0.20毫米。该维度结果与运营绩效结果不同。吞吐量、螺杆速度、熔体温度和随后的磨损测量提供了评估使用中的更换件所需的操作记录。
将寒冷间隙和跑步行为分开
上述计算将直径差除以二。它描述了相应圆形截面的标称径向间隙;它不是对偏心或损坏组件周围每个点的间隙的测量。这0.10毫米该图属于该项目的绘图,并非所有 90 毫米机器的通用设置。
在将合金升级作为完整的补救措施之前,请检查机器的对准、直线度、枪管支撑和加热状况。这些检查遵循以下描述的接触磨损问题戴维斯标准。更耐磨的表面无法纠正将螺钉推向孔的安装。
为了持续测量和备件规划,EJS 使用寿命指南解释如何使用基线和重复测量。将磨损历史记录与配方记录一起保存,以便下一个材料决策有证据支持。
8. 在订单上添加可验证的材料规格
根据接收团队可以检查的要求构建订单
将螺杆和机筒的要求写在单独的行上。每个组件都应具有可识别的基材、工作表面构造和验收依据。避免在订单中指定一种合金,而将其他组件仅描述为“匹配的枪管”。
准备技术询问时请使用以下顺序:
- 识别机器并附上经批准的螺杆和机筒图纸,包括用于订单的修订版本。
- 说明完整的配方和操作职责,并提供旧零件损坏和测量图(如果有)。
- 指定每个部件的基础钢材和条件,或请求明确的提案以供批准。
- 分别识别螺杆硬面和机筒衬里,以及制造工艺和受保护的表面。
- 就成品层要求或定义的渗氮外壳要求以及硬度方法和测量位置达成一致。
- 列出接受零件所需的最终尺寸、接口和检验记录。
- 保留可接受的尺寸作为安装基线,以便以后进行磨损检查。
这个顺序也使得报价更容易比较。如果一项提案更改了基础钢材,另一项提案仅更改了飞行表面硬面,而第三项提案则更换了两个工作表面,那么它们就是不同的技术方案。在比较总价格之前解决这些差异。
材料记录及联系方式
EJS表示,其提供的螺杆机筒包含检验报告和材料证书。使用这些文档将商定的规格与交付的组件连接起来:材料标识和尺寸报告回答了不同的验收问题。资料来源:EJS 质量检验说明.
对于更广泛的接口和购买检查,请使用挤出机螺杆机筒采购指南。如需通过 EJS 进行材料审查,请将机器图纸、配方和旧零件证据发送至sales@ejsscrewbarrel.com,或致电+86-574-83065911。 E.J.S实业有限公司的办公地址是中国宁波市海曙区东渡路55号. 来源:EJS 联系页面.
第一次询问时请附上您所需的申请和文件。然后,报价可以确定提议的结构和验收所需的证据,而不是要求您在无法解释的硬度数字之间进行选择。
9. 常见问题
挤出机螺杆和机筒由什么制成?
该结构可以将结构钢与经过处理的表面、螺杆硬面或筒衬结合起来。分别识别每个组件的基材和工作表面。 EJS 列出了包括 38CrMoAlA 和 42CrMo 在内的钢材,以及其指定的螺杆和机筒合金。双金属规格.
38CrMoAlA比双金属螺杆机筒好吗?
他们描述不同的事物。 38CrMoAlA 是一种基础钢,而双金属则描述了采用工作合金的结构。螺杆可以使用 38CrMoAlA 底座并在其螺纹上添加合金。比较实际职责的完整结构,而不是孤立地比较这两个术语。
硬度越高是否就意味着耐磨性越好?
不会。考虑合金结构、保护区、沉积条件和磨损机制。ASTM G65在规定的测试条件下通过体积损失评估磨损,同时ASTM E18解决洛氏硬度问题。这两种测量都不能单独预测整个组件的使用寿命。
螺杆和机筒必须使用相同的合金吗?
不可以。它们必须形成合适的工作对,但螺杆硬面和机筒衬里可以采用不同的材料。我们的填充 PP 项目使用 Colmonoy 83 飞行硬面和 EJS04 桶内衬。检查材料兼容性、表面状况和指定的配合。
填料或回收饲料的变化是否应该触发材料审查?
是的。提供修改后的配方、填料用量、原料控制和操作条件。将这些更改与原始选择所使用的职责进行比较。保留旧零件的测量和损坏记录,以便审查可以解决受影响的表面,而不是默认使用较硬的合金。
材料规格应附有哪些文件?
要求每个零件的材料标识和商定的检验记录。该订单还应定义保护区、表面处理要求和测量位置。 EJS的产品页面注明其提供的螺杆机筒随附检验报告和材料证书;在生产前定义项目特定范围。