齿数和轴直径可以缩小搜索范围。它们无法定义替换元件的内孔、其工作配合、其轴向位置或其与配对轴的关系。
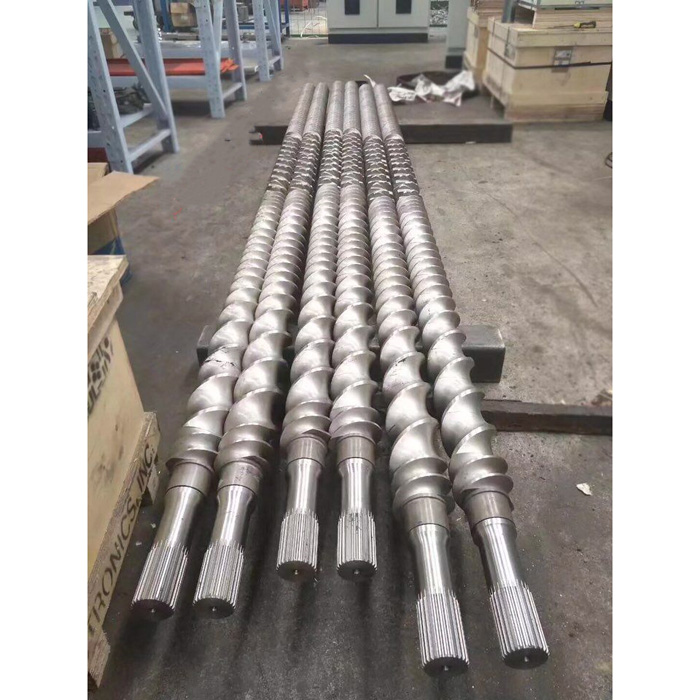
EJS 目前列出了输送、混合、捏合、过渡、型材、Schubkanten、伸长、Igel、Camelback 和吸塑螺杆元件。这种多样性描述了元素在流程方面的作用。孔使元件属于特定的轴系统。 EJS要求买家发送图纸或样品进行螺杆元件报价,因为相似的外部形式可能隐藏不同的内部连接。
本指南弥合了维护和采购之间的常见差距。维护团队看到一个竖井和一堆元件。供应商需要对定位元件或传输负载的每个表面进行受控定义。这些不是同一级别的信息。
首先分离四个接口
这个词样条线通常在一个句子中用于表示多个功能。在测量尺寸之前拆分组件。这可以防止将正确的测量分配给错误的连接。
| 界面 | 它连接什么 | 必须控制什么 | 常见记录错误 |
|---|---|---|---|
| 变速箱联轴器 | 齿轮箱输出至螺杆轴 | 连接类型、配合长度、轴向保持力、方向和轴端细节 | 将其称为元素样条线并仅发送驱动端照片 |
| 轴外轮廓 | 螺杆轴到模块化元件 | 沿可用元件堆叠、过渡、浮雕和轴向位置条件的轮廓几何形状 | 假设接近末端的一个读数代表整个轴 |
| 元件内孔 | 轴上的每个元件 | 配合轮廓、元件宽度、孔状况、引入线和安装方向 | 测量外螺纹但忽略内孔 |
| 轴向保持力 | 元件堆叠至其定位肩部、尖端或锁 | 堆叠数据、可用啮合、终端硬件和安装的堆叠长度 | 将正确的样条线视为完整堆栈将组装的证据 |
耦合可以使用与元件堆叠不同的几何形状。轴还可以包括磨削的轴颈、轴肩、螺纹、浮雕或不属于花键一部分的其他过渡。在制作测量表之前,在一张纵向草图中标记每个特征。
为什么直径和齿数不能识别花键
两个轴可以具有相同的齿数和相似的测量外径,但齿形、压力角、节距或模数、配合等级、齿厚、根部形状、定心方法、导程修改或专有几何形状不同。磨损可以使两个原本不同的轮廓看起来比实际更接近。
| 提供的信息 | 有用于 | 还是无法证明 |
|---|---|---|
| 机器制造商和型号 | 查找可能的机器系列和文档集 | 安装的修改、轴修改或先前的改造 |
| 齿数 | 消除具有不同计数的配置文件 | 齿形、齿距、配合、居中或尺寸 |
| 卡尺直径 | 粗略的第一个屏幕和规模检查 | 标称大径、根部几何形状或功能配合 |
| 特写照片 | 显示牙齿数量、可见损坏、方向标记和可用通道 | 标准名称、公差、齿厚或接触方式 |
| 一个松动元件 | 显示内部轮廓和外部元件形式 | 孔是否磨损,位于何处,或者是否代表每个元素 |
| 没有完整图纸标注的“DIN 5480” | 指出可能的标准系列 | 该零件的尺寸、配合、公差、修改和检验要求 |
已发布的 OEM 示例说明了为什么没有通用双螺杆花键。科倍隆记录了一种 ZSK 系统上带有方向标记的渐开线花键,并指出了 ZSK 18 的不同齿数。 Leistritz 描述了 DIN 5480 渐开线花键和在其自己的产品开发中使用的非对称花键。这些示例是特定机器设计的证据,而不是未知轴的解码规则。
如果绘图指定了标准,请准确复制整个标注。不要将其缩短为标准数字。如果没有指定标准,则将该特征记录为未知轮廓,直到合格的检查确定几何形状。
在逆向工程之前对证据进行排序
买家通常会发送他们拥有的所有物品,而不会说明哪件物品是权威的。这就产生了隐藏的冲突。将证据按顺序排列,并注明为什么使用排名较低的来源。
| 秩 | 证据 | 它可以建立什么 | 控制问题 |
|---|---|---|---|
| 1 | 经批准的已安装修订版的机器或零件图 | 标称几何形状、公差、基准系统、材料注释和检验要求 | 序列号或修改记录是否与此图纸修订版本匹配? |
| 2 | 已记录、未使用的已知适合同一台机器的备件 | 孔和相邻定位特征的物理参考 | 可以追踪其零件号和出处吗? |
| 3 | 记录安装位置的匹配轴和元件样本 | 实际配合关系、损坏模式和可用接合 | 它们是从同一站移走并成对保留的吗? |
| 4 | 没有受控图纸的已用零件 | 磨损、修复、腐蚀和使用变形后的现有几何形状 | 哪些表面仍然可能是未磨损的参考? |
| 5 | 照片和手动测量 | 布局、特征识别、大致比例和可见状况 | 是否显示比例、观察方向和测量方法? |
| 6 | 机器代码、卖家列表或口头描述 | 搜索线索 | 有哪些物理或绘图证据证实了这一点? |
排名较低的来源并非无用。它只是带来了更多的不确定性。例如,磨损的元件可能是唯一可用的样本。正确的应对措施是记录磨损情况,比较多个轴向位置,检查配合轴并就如何重建标称轮廓达成一致。错误的反应是将最大和最小的读数复制到新零件图中,而不解释它们的含义。

在记录尺寸之前固定坐标系
当一个人从齿轮箱观察而另一个人从排出端观察时,双螺杆记录失败。 “左轴”和“顺时针”则描述不同的部分或方向。在每张图纸、照片表和检查报告的顶部放置坐标声明。
最小坐标声明
查看方向 进给方向 A轴/B轴 轴向基准 角零结构示例:“从齿轮箱向排气口看去。轴 A 位于观察者的左侧。轴向零是齿轮箱侧元件肩部。角度零是照片 P-03 中所示的冲压参考标记。”如果机器制造商现有的命名系统可用,请使用该系统。
即使单个元件滑到轴上,角度位置也很重要。成对的螺钉组仍然必须保持轴 A 和轴 B 之间的预期关系,并且某些系统使用标记来控制螺纹或耦合位置。科倍隆发布的示例在轴两端均使用零位置标记。这是一个特定于 OEM 的示例,但它说明了在删除之前记录现有标记的价值。
直接拍摄每个轴端,然后添加显示轴肩和第一个完整齿的斜视图。包括比例、零件标签和声明的观察方向的箭头。标记图像后请勿镜像、旋转或自动校正图像。
建立描述功能概况的记录
完整的记录将识别尺寸与验收尺寸分开。卡尺可以支持识别,但需要合格的计量方法来建立齿廓、配合或公差。图纸应说明每个验收特征所使用的方法或量规。
| 场地 | 为什么这很重要 | 如何安全地录制 |
|---|---|---|
| 型材或标准名称 | 定义几何族和检查基础 | 复制完整的图纸标注,包括尺寸和配合数据;当没有记录时写“未知” |
| 牙齿或叶数 | 提供基本的身份检查 | 计算完整的重复特征并附上带标签的端视图照片 |
| 主要几何和次要几何 | 定位配合轮廓的尖端和根部 | 说明每个值属于外轴还是内孔并命名测量方法 |
| 齿厚或齿距定义 | 控制侧面之间的工作关系 | 使用图纸指定的测量或量规;不要替换不相关的卡尺读数 |
| 型材形状及定心方式 | 确定哪些表面定位和传递载荷 | 从控制图纸或合格的型材检验中获取 |
| 可用啮合长度 | 显示实际与元件孔共享多少轴轮廓 | 在功能起点和终点之间进行测量,不包括倒角、浮雕和损坏的入口区域 |
| 引入线、倒角和退刀槽 | 影响装配并防止非功能表面被视为接合 | 与工作轮廓分开标注每个过渡的尺寸 |
| 肩部和轴向位置 | 相对于机器放置元素堆栈 | 引用第一个声明的轴向基准并保留堆栈顺序 |
| 保留功能 | 控制堆叠的轴向夹紧或锁定 | 从自己的图纸中记录螺纹、键、螺母、套筒或其他硬件 |
| 材料及热处理 | 影响强度、磨损响应和修复决策 | 使用可追溯的文档或测试;不从颜色或外观来识别等级 |
| 按职位条件 | 将标称几何形状与局部使用损坏分开 | 轴站、角度位置、轴标识和照片编号的地图读数 |
记录原始读数以及最终摘要。如果在多个角度位置检查特征,请保留每个位置和测量方向。平均值可以隐藏导致故障的偏心、喷丸或单面接触情况。
将磨损的样品视为证据,而不是标准尺寸
使用过的样条线讲述了一个服务故事。抛光侧面显示接触面。红色或黑色碎片可能表明磨损或腐蚀。即使工作侧面已经损失了材料,滚压边缘和移位的材料也会使齿的某一点尺寸变大。根部破裂完全改变了更换决定。
| 观察情况 | 保存什么 | 接下来要检查什么 |
|---|---|---|
| 一侧有明亮的抛光 | 角度位置、轴标识和元件位置 | 成对轴方向、接触分布和孔条件 |
| 位移金属或滚压入口边缘 | 穿衣或清洁前的照片 | 引入损坏、装配历史以及损坏区域后面未磨损的轮廓 |
| 微动碎片或腐蚀染色 | 彩色照片和残留位置 | 相对运动、配合状况、污染和潮湿暴露 |
| 一个元件的局部孔磨损 | 元素代码、宽度、过程位置和相邻元素 | 同一轴位处的轴状况 |
| 多个孔重复磨损 | 堆栈图和每个元素的测量值 | 轴宽磨损模式、负载、对准和夹紧条件 |
| 根部迹象或可见裂纹 | 位置、长度、方向和无损检测报告(如果有) | 再利用、修理或进一步装载前的工程处置 |
仅在记录发现的情况后进行清洁。使用经批准的清洁方法,这样该过程就不会磨圆边缘、去除证据或产生新的划痕。然后在同一轴向工位检查外轴和内元件孔。测量连接的一侧可能会误诊松动源。
当样本是唯一可用的证据时,如果可能,请发送多个元素:一个来自报告的问题位置,一个来自据信磨损较少的位置。说明选择每个样本的原因。然后,供应商可以比较状况,而不是将最差部件上的每个特征都视为名义上的。
滑动的零件不会自动适应扭矩
装配配合回答了一个问题:在规定条件下,配合零件能否到达预定位置?扭矩能力回答了另一个问题。 Leistritz 将轴横截面、轴冶金、花键几何形状和轴硬化视为动力传输的因素。科倍隆出版的历史同样将轴与元件的连接视为可传递扭矩的核心。
这就是为什么成功的试滑不能验证重新设计、材料替代或修复轴的原因。在负载、疲劳强度、热处理条件、根部应力、轴向夹紧或齿轮箱联轴器的容量下,它不会建立侧面接触。更换图纸和工程审查必须控制这些项目。
| 查看 | 提问它回答 | 问题没有回答 |
|---|---|---|
| 手动装配在干净的轴上 | 元件能否通过预期轮廓并到达位置? | 该接口会承载操作扭矩吗? |
| 功能量规 | 受控功能是否满足仪表要求? | 轴材料或热处理是否正确? |
| 型材检验 | 测量的几何形状与图纸相符吗? | 裂纹、地下损坏或使用负载是否可以接受? |
| 材质和硬度证据 | 测试项目是否符合测试位置指定的材料属性? | 整个轴是否没有几何形状或疲劳问题? |
| 工程扭矩审查 | 完整的负载路径对于记录的职责来说是否可以接受? | 加工方能否提供所需的产品质量? |
请勿要求替换供应商从照片中确认通用扭矩限制。提供机器职责、原始图纸要求以及任何变更的范围。如果请求只是重现现有元素,请明确说明并识别受控界面图。

生产前关闭定义
验证的目的是将不确定的证据转化为商定的制造依据。它应该在提交原材料或预期完成的元素解决未解决的界面问题之前发生。
- 调和身份。匹配机器制造商、型号、序列号、变速箱标识、轴零件号、元件零件号和修改历史。
- 选择控制证据。列出将管理生产的图纸修订、批准的备件或逆向工程报告。
- 解决冲突。列出图纸、样本和现场读数之间的每一个差异。不要默默地选择最容易制造的值。
- 同意数据和方向。确认A轴和B轴、视图方向、轴向零位、角度零位和安装方向。
- 同意检查。确定哪些特征需要尺寸报告、轮廓测量、功能量规或材料证据。
- 验证第一个制造的接口。使用商定的图纸和检验计划。当需要进行物理试装时,应在试装前确定清洁条件、配合参考和验收方法。
- 冻结已批准的修订。将最终图纸和检查记录返回到维护文件中,以便下一个订单不会从未识别的磨损样品重新开始。
EJS的电流定制双螺杆制造指南对于较大的替换零件也有同样的区别:用过的样品可以显示布局和接口,但磨损的表面不应自动成为新的标称几何形状。这双螺杆元件导轨一旦钻孔接口受到控制,就可以用来记录外部元件的功能和顺序。
构建制造商可以采取行动的询价包
最短的有用 RFQ 并不是文件最少的 RFQ。它是将已证实的事实、可测量的条件和未解决的问题区分开来的。使用一个索引,这样绘图、样品和照片就不会与另一台机器混合。
| 询价部分 | 必填内容 | 需申报的身份 |
|---|---|---|
| 机器身份 | 制造商、型号、序列号、变速箱标识和安装修改 | 从铭牌或文件确认/仅报告 |
| 更换范围 | 轴、元件孔、特定元件、完整堆叠、联轴器或仅检查 | 必填/可选/正在审核中 |
| 绘图包 | 零件号、修订版、单位、基准、样条标注和保留详细信息 | 控制/仅供参考/已过时 |
| 样本索引 | 样品 ID、轴 A 或 B、轴向位置、移除日期和条件 | 未使用/使用过/磨损/修复/出处未知 |
| 照片索引 | 端视图、剖面视图、损伤特写、比例、视图箭头和零件标签 | 发现时/清洁后/修理后 |
| 测量报告 | 原始读数、位置、方法、仪器或仪表以及相关的环境条件 | 仅识别/验收测量 |
| 材料记录 | 需要时指定牌号、热处理、硬度或测试报告 | 记录/测试/未知 |
| 流程上下文 | 加工材料、操作任务、观察症状及故障部位 | 正常值班/变更值班/故障调查 |
| 开放式问题 | 每个未解决的冲突或缺失的接受值 | 必须在报价前/生产前/发货前关闭 |
对于替换元件报价,还包括元件功能、外径、宽度、螺距或圆盘角度、旋向、材料或处理要求、数量和安装顺序。 EJS的电流螺杆元件页面列出其供应的元素系列并要求客户提供图纸或样品。
向 EJS 发送您的轴和元件证据
下面描述更换范围,然后在EJS查询页面附上受控图纸、样品索引、标记照片和测量报告。标记来自磨损样品的任何值。
常见问题
齿数和轴直径是否足以订购螺杆元件?
不。它们是有用的识别线索,但它们不定义齿形、节距或模数、配合、定心方法、齿厚、啮合长度、轴向位置或方向。提供控制图纸或安排轴和配合孔的合格测量。
我可以从照片中识别 DIN 5480 花键吗?
不可以。照片可以显示可能的渐开线形状和齿数,但它不能确定完整的标准名称、尺寸、配合、公差或修改。复制图纸中的完整标注或使用商定的检查方法验证轮廓。
轴和元件孔应该一起测量吗?
是的。它们形成一个工作连接。检查同一轴向位置的外轴和内孔,同时将轴 A 或 B、观察方向、元件代码和安装站附在每个读数上。
磨损的元件可以用来定义新的花键孔吗?
它可以支持逆向工程,但不应自动将其视为主尺寸。记录抛光、微动、金属移位、腐蚀和局部磨损,比较配合轴和磨损较少的参考,并就如何重建标称几何形状达成一致。
花键啮合长度是什么意思?
它是功能性配合轮廓实际接合的轴向长度。排除倒角、引入线、浮雕、损坏的入口边缘和其他非工作过渡,除非控制图纸对它们进行了不同的定义。
为什么零位置或方向标记很重要?
它为检查和装配团队提供了一个角度参考。这有助于保持成对轴、元件位置和联轴器细节之间的关系。从声明的观察方向记录标记并遵循机器制造商的组装说明。
我应该向 EJS 发送什么以获得双螺杆花键报价?
发送机器和变速箱标识、更换范围、受控图纸和修订、轴 A/B 方向、元件顺序、标记样品、原始测量报告、照片索引、材料要求和每个未解决的冲突。清楚标记磨损零件的尺寸。
本文中的 OEM 示例解释了为什么样条系统是特定于机器的。它们不是 EJS 产品规范,不得应用于没有控制文档的其他挤出机。