挤出螺杆压缩比描述了从进料部分到计量部分的通道体积的减少。在具有相当螺距和通道几何形状的传统螺杆上,进料通道深度除以计量通道深度可以得到有用的近似值。根据完整图纸和实际进料条件选择替换件,而不是仅根据比例:标记为 3:1 的两个螺杆可以具有不同的通道深度和过渡轮廓。
经过易杰实业
- 根据螺杆螺纹直径和根部直径(而不是机筒内径)计算通道深度。
- 在接受两个螺钉作为等效螺钉之前,比较绝对深度和区域长度。
- 描述进入料斗的材料,包括回料形状和装载情况。
- 在改变比率之前,调查进给、熔化、限制和磨损。
- 通过稳定的生产测量来验证替代品,而不仅仅是转速设置。
螺杆压缩比衡量什么?
传统的单螺杆具有进料段、过渡段和计量段。进料通道接收固体物料;随着熔化的发展,过渡改变了通道的几何形状;计量部分将熔体输送至排放口。压缩比描述了该过程的开始和结束之间的几何关系。它不测量模具压力、产品密度或电机效率。
对于简单的等螺距螺杆,车间计算为:
压缩比 ≈ 进料通道深度 / 计量通道深度
更一般的定义是比较渠道容量与同等航班的容量。深度捷径需要可比较的螺距和通道几何形状。如果这些变化,请使用绘图来评估相关体积,而不是将深度比视为精确的体积结果。艾伦·格里夫 (Allan Griff) 对螺杆几何形状的解释做出了这种区分,并警告不要在没有实际深度的情况下依赖该比率。
L/D 描述的是不同的东西:有效工作长度除以螺杆外径。工作长度为 2,700 毫米,直径为 90 毫米,比例为 30:1。确认制造商该工作长度的起点和终点。驱动器扩展属于机械图纸,但不应默默地成为额外的处理长度。
因此,规格“90 mm、30:1、3:1”遗漏了大量信息。它不识别进料深度、计量深度、过渡长度、螺距变化或混合几何形状。在将更换报价与已安装的螺钉进行比较之前,请先询问这些尺寸。有关更广泛的采购清单,请参阅EJS挤出机螺杆机筒导轨.
如何从螺杆图纸计算压缩比
从传统的单启动设计开始,其进料和计量通道具有可比较的螺距和飞行几何形状。找到每个部分的恒定深度部分。请勿读取锥体内部的进给读数或来自混合器、浮雕或损坏边缘的计量读数。
对于每个位置,计算径向通道深度:
通道深度=(螺纹外径-根部直径)/2
除以二很重要,因为两个测量值都是直径。使用直径差直接使报告的深度加倍,即使当划分两个同样不正确的深度时误差可能消失。比例可能看起来正确,但制造尺寸错误。
90 毫米的工作示例
以下尺寸是假设的计算示例,并非推荐的螺杆设计或生产测试。
| 方面 | 饲料部分 | 计量部分 |
|---|---|---|
| 螺纹外径 | 90毫米 | 90毫米 |
| 根径 | 72毫米 | 84毫米 |
| 计算的通道深度 | (90 − 72) / 2 = 9 毫米 | (90 − 84) / 2 = 3 毫米 |
| 近似压缩比 | 9 / 3 = 3:1 | 相同深度比计算 |
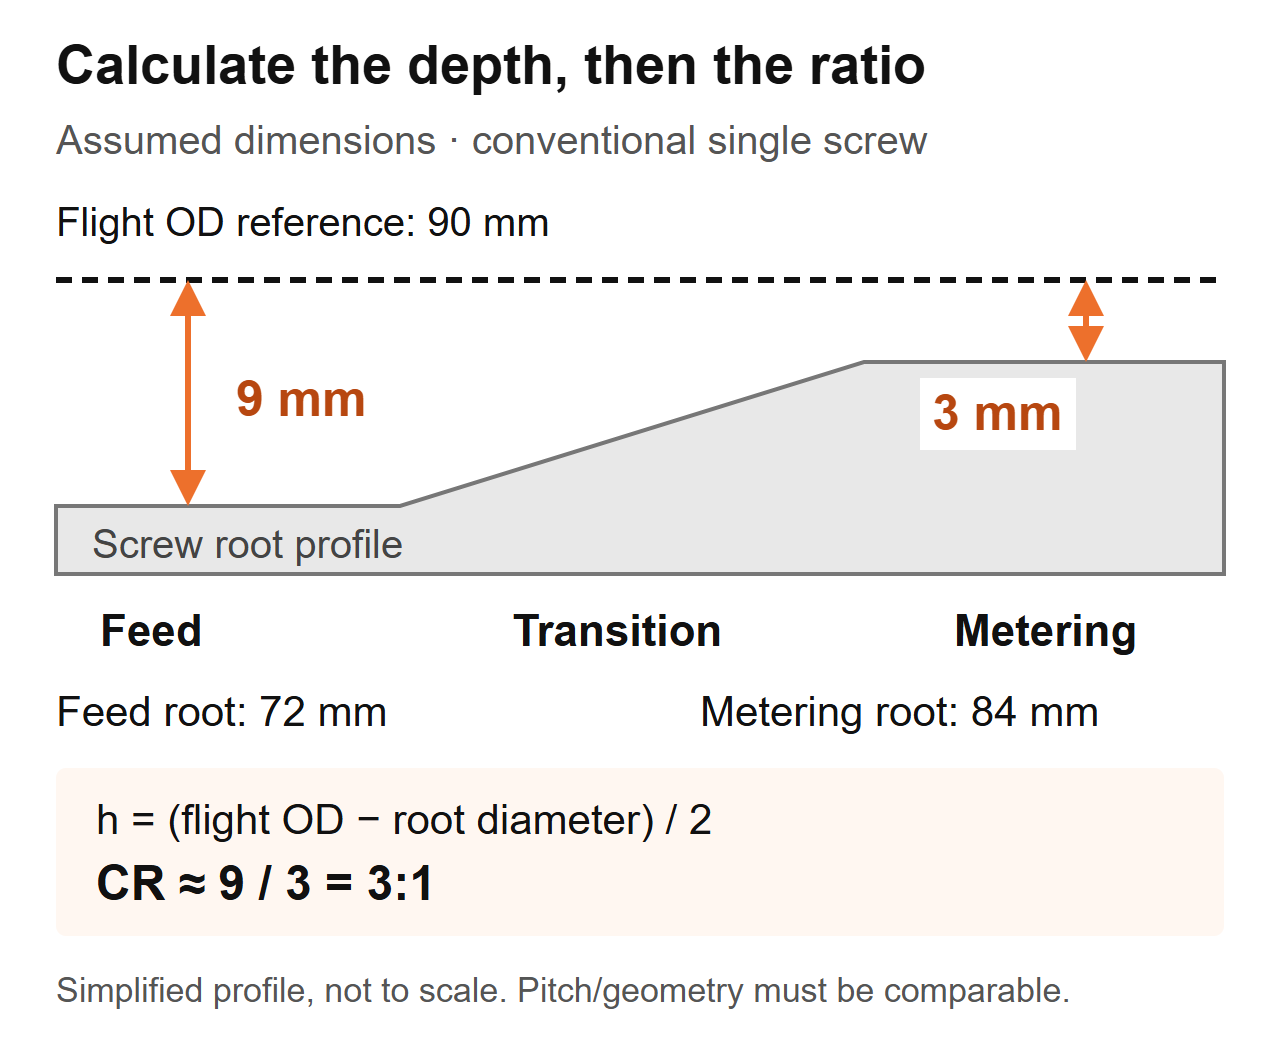 计算示意图:传统螺钉的假定尺寸。该轮廓经过简化,并非制造图。
如果您要检查拆下的螺钉,请一起记录轴向位置、测量的螺纹直径和根部直径。遵循机器的隔离和安全拆卸程序,在不改变表面的情况下清洁组件,并使用合适的校准仪器。让制造商的检验程序确定测量方法和验收标准。
请勿用筒内径代替螺纹外径。该计算包括螺杆与机筒的间隙。在磨损零件上,不要假设测量的几何形状仍然代表原始设计:减小的螺纹直径会改变深度计算。获取原始图纸并单独测量筒体磨损情况。这EJS 使用寿命指南解释了为什么匹配螺杆和机筒测量很重要。
为什么两个 3:1 螺钉的性能不同
比率并不标识任一通道的大小。在同一假设的 90 毫米示例中,第二根螺杆的进给根部为 84 毫米,计量根部为 88 毫米。其深度为 3 毫米和 1 毫米,因此其深度比也为 3:1。它不是 9 毫米/3 毫米螺钉的尺寸复制品。
| 比较项目 | 假设螺丝A | 假设螺丝B | 买方可以建立什么 |
|---|---|---|---|
| 螺纹外径 | 90毫米 | 90毫米 | 相同螺杆公称直径 |
| 进料通道深度 | 9毫米 | 3毫米 | 不同的绝对进给几何形状 |
| 计量通道深度 | 3毫米 | 1毫米 | 不同的绝对测光几何结构 |
| 近似深度比 | 3:1 | 3:1 | 等比,不等螺丝 |
| 过渡长度和节距 | 未指定 | 未指定 | 性能比较仍然不完整 |
这个例子仅支持维度结论。它没有建立吞吐量差异、熔体温度差异或哪个螺杆应该运行您的树脂。这些问题需要剩余的几何形状和操作条件。
当报价相同规格的替换品时我们会检查什么
在 EJS 更换工作中,两个螺杆具有相同的直径、长径比和 3:1 的压缩比,但其中一个螺杆运行干净,而另一个则使热敏化合物过热。它们的过渡部分从不同的位置开始并且具有不同的长度。因此,我们比较区域概况,而不仅仅是报价上的数字。
在替换图纸上,标记进料部分结束的位置和计量开始的位置。然后比较沿该间隔的深度。比率给出终点;配置文件显示了它们之间的通道如何变化。两者都不能替代对方。
这也是为什么“增加压缩”是一个不完整的设计指令。增加进料深度和减少计量深度都会增加比率,但它们会改变螺杆的不同部分。指定哪些维度发生变化,哪些维度保持不变,以及该变化旨在解决哪些测量问题。否则,供应商和生产团队可能会讨论不同的修改。
树脂、饲料形式和填料如何影响决策
聚合物名称并不是完整的饲料规格。记录等级、添加剂、颗粒形状、水分制备和混合稠度。颗粒、磨边和不规则薄片可以具有相同的聚合物名称,但在进料口处表现不同。Jim Frankland 的压缩比讨论考虑一起进料和熔化,包括堆积密度和摩擦力,而不是将树脂类型视为充分的选择规则。
当 Feed 发生变化时我们提出的第一个问题
EJS 询问涉及 90 毫米螺杆、30:1 长径比和 3:1 压缩比。该生产线的模头压力激增且壁厚不一致,最初的要求是复制一个据称已磨损的螺杆。我们询问与原来的生产设置相比,现在进入料斗的是什么。该工厂已开始将自己的边缘修剪混合到饲料中。在接受未更改的图纸之前,该更改属于替换规范。
对于您自己的生产线,收集有代表性的饲料样品,而不是将所有东西都描述为“再生塑料”。使用规定的容器、填充方法和称重程序测量松散堆积密度。记录材料是否自由倾倒或压实;不要比较不同方法产生的两个结果。包括带有比例的照片并记下混合方法。
| 进料条件 | 要收集的信息 | 设计要解决的问题 |
|---|---|---|
| 原始颗粒 | 牌号、颗粒形状、制备和当前稳定设置 | 既定的几何形状仍然适合这项任务吗? |
| 颗粒/再生混合物 | 混合比例、粒度分布、堆积密度一致性 | 在整个运行过程中进料是否保持一致? |
| 薄膜碎片或边缘修剪 | 形状、喂料方法、桥接观察和堆积密度 | 物料能否可靠地进入并填充进料段? |
| 粉末或干混物 | 配方、流动特性和进料系统详细信息 | 喂料安排是否适合该物料? |
| 填充化合物 | 填料类型和比例、制备和磨损历史 | 熔化、耐热和磨损的共同要求是什么? |
不要将此表理解为“较低的堆积密度总是需要较高的比率”。几何形状的改变不能自动纠正桥接、隔离或不一致的进料器。耐磨性也不应该从压缩比来选择。回顾EJS螺杆机筒材料指南当配方改变时分开。
太高还是太低?更换螺杆前诊断流程
压力激增、未熔化的颗粒和熔体温度升高是需要调查的原因。它们不是压缩比的测量值。有用的诊断顺序是确定扰动是否始于进料、熔化、下游限制或磨损的机械几何结构。
首先与使用相同材料和产品的稳定历史运行进行比较。保持模具、丝网排列和测量位置一致。一起记录实际产量、螺杆转速、熔体温度、压力、驱动负载和可见缺陷。机筒温度设置本身并不能确定熔体温度。
| 观察 | 几何形状更改之前的检查 | 请求中包含的证据 |
|---|---|---|
| 压力和输出波动 | 料斗供应、桥接、喂料器一致性、混合变化和限制 | 时间一致的速度、压力和输出记录 |
| 出现未熔化的颗粒 | 进料速率、熔融条件、树脂变化、运行速度和螺杆轮廓 | 链接到记录的操作点的样本或照片 |
| 熔体温度过高 | 实际熔体读数、速度、限制、冷却和混合器条件 | 测量方法、位置和稳定运行读数 |
| 转速不变时输出下降 | 实际进料供应、树脂状况、模头/筛网和匹配的螺杆/机筒磨损 | 每转输出加上维护和测量记录 |
| 黑点或变色增加 | 物质历史、停滞区域、居住条件和清洁 | 缺陷模式及其在运行中出现的时间 |
为什么更高的比率不是自动改进
Lin Jin 和 Mark A. Spalding 报告了一项受控 LLDPE 研究,使用 2.5 英寸挤出机和五个压缩比(从 2.0 到 3.6)。当进给深度改变时,计量深度保持为 0.125 英寸。在 110 至 150 rpm 的转速下,高比率螺杆产生的熔体温度比低比率设计高约 5 至 10°C。这些是该设备、树脂和实验的结果,而不是 EJS 替代品的温度预测。请参阅作者的压缩比性能研究.
一个单独的Mark A. Spalding 的故障排除示例描述了一种6英寸两级ABS挤出螺杆,第一级比率为3.1。未熔化的物质堵塞了螺旋坝;拟议的替代方案将该比率降低至 2.5。这是针对熔化问题的特定设计响应,而不是通用的 ABS 建议。
使用这些示例来解决工程问题:螺杆能否在所需的工作点熔化其接收的固体?请勿将任一示例转变为一般树脂比率图表或假设的 EJS 性能结果。
当单个压缩比数字不够时
简单的进给深度/计量深度比较属于定义的螺杆几何形状。使用前应确定螺杆类型和喂料方式。为一种设计报告的比率对于另一种设计可能并不意味着同样的事情。
屏障螺杆将材料分为固体通道和熔体通道。它的描述需要通道排列和屏障几何形状,而不仅仅是两个传统的根部测量。排气式两级螺杆具有多个加工阶段;询问引用的压缩比描述的是哪个阶段。排气区域和下游泵送部分需要作为完整设计的一部分进行评估。格里夫的螺杆设计讨论涵盖屏障通道、两级螺杆和沟槽机筒的独特进料行为。
同样,区分泛滥喂养和受控或饥饿喂养。将送料方式写入规格书。否则,供应商可能会在安装的过程提供受控质量流量时评估完整的进料通道。这是需要澄清的边界条件,而不是应用不同通用比率的理由。
双螺杆挤出机还需要自己的几何形状和工艺描述。不要将传统的单螺杆深度捷径应用于啮合对,并假设它捕获了完整的压缩行为。提供螺杆排列、旋转方式、元件或螺纹轮廓以及制造商图纸。
当规范不清楚时使用这些问题:
- 这是传统的、屏障的、两级的还是双螺杆设计?
- 报价比率是根据深度还是通道体积计算的?
- 哪些进料和计量位置定义了计算?
- 这些位置之间的间距或通道排列是否会发生变化?
- 安装的馈电系统是否符合设计假设?
规范应该回答这些问题,而不需要机械师猜测。如果不能,请在授权副本之前获取完整的配置文件。一旦了解了“3:1”的定义和应用,它就会很有用。
您应该复制现有的螺丝还是重新设计它?
当安装的几何形状提供令人满意的质量和输出、负载不变并且测量到的磨损解释了恶化时,不变的更换是一个合理的起点。当原来的问题在磨损之前就存在、配方发生改变或者工艺现在超出了以前的操作范围时,它就会成为一个较弱的选择。
将报价单中的两个决定分开:恢复原来的尺寸和改变加工设计。磨损的螺杆可能需要更换,而不需要不同的压缩比。相反,尺寸合理的螺杆可能不再适合引入工厂的饲料。

在比较提案之前定义变更
向供应商提供书面问题陈述:例如,进料形式改变后压力不稳定,而不是“需要更好的螺杆”。包括基线图和操作记录。要求提议的设计确定变化的深度、区域长度、节距和任何混合特征。
将机械配合审查分开进行。根据已安装的组件确认工作长度、驱动端连接、安装接口和排放布置。更长的工作长度可能需要对机器进行更改;这不是一个普通的直接替代假设。报价上较高的 L/D 名称应触发尺寸检查,而不是增加容量的预期。
然后商定比较条件和验收标准。在试验前定义材料、产品、操作点、质量检查和生产测量。如果几个设计特征一起改变,则试验评估整个替换;它不能确定压缩比单独导致了结果。
这EJS挤出机螺杆机筒产品页面是更换查询的相关起点。提供实际应用和图纸,以便讨论涉及已安装的机器而不是通用聚合物系列。
发送 EJS 的内容以及如何验证替换
有用的查询可以让工厂将加工要求与可制造的图纸联系起来。即使您认为原始规范有误,也请发送原始规范,然后确定更改的内容。保持修订号可见,这样旧图纸就不会默默地成为生产指令。
包括以下信息:
- 机器制造商、型号、螺杆类型和安装的组件参考。
- 螺纹直径、工作长度、驱动端尺寸和筒/接口图纸。
- 进料和计量深度、区域边界、螺距轮廓和混合特征。
- 树脂等级、添加剂、填料含量、饲料形式和制备程序。
- 进料器布置、正常转速、输出、熔体温度和压力读数。
- 缺陷样本、维护历史和可用的匹配螺杆/机筒测量。
- 规定的产品质量和验收操作条件。
比较稳定的生产,而不仅仅是成功的启动
安装后,请遵循机器供应商的安全调试说明。确认批准的材料和设置,使过程稳定,并在规定的时间间隔内收集读数。通过商定的称重方法记录产量,而不是根据螺杆速度估算产量。
为了进行比较,将测量的质量输出除以转速来计算比输出。保持输出单位可见,例如每转千克/小时。仅将该值与质量、实际熔体温度、压力和驱动负载进行比较。如果产品超出规格或过程变得不稳定,则较高的数字并不能说明改进。
| 试用记录 | 持续记录 | 为什么它有用 |
|---|---|---|
| 喂养 | 等级、批次、混合和制备 | 识别与几何无关的变化 |
| 工作点 | 速度、温度设置和进料模式 | 使比较具有可重复性 |
| 生产 | 定时批量输出和可接受的产品 | 将总产量与有用产量分开 |
| 工艺条件 | 实际熔体温度、压力和驱动负载 | 揭示仅由产出隐藏的权衡 |
| 质量 | 商定的尺寸、外观和缺陷检查 | 确定替代者是否符合义务 |
改变工作点时重复比较并保持相同的测量位置。如果问题仍然存在,请将记录连同图纸修订和样品标识符一起发回。接触易杰实业与该包一起使用,而不是在没有明确原因的情况下请求更改压缩比。
讨论您的更换螺丝
描述已安装的螺杆、实际进料和加工问题。该按钮打开发送给 EJS 的电子邮件草稿;您可以在发送前附上图纸和照片。
常见问题
什么是挤出螺杆压缩比?
它是等效螺纹中进料部分通道容积与计量部分通道容积的比率。对于具有相当螺距和通道几何形状的传统螺杆,进料深度除以计量深度可提供有用的近似值。它是一个几何比,不是压力比,也不是产量的保证。
如何根据根部直径计算压缩比?
将每个径向通道深度计算为螺纹外径减去根部直径,再除以二。然后将进料深度除以计量深度。使用已确定的进料和计量位置、一致的单位和适当的螺纹直径。请勿使用机筒孔径或假设磨损的螺杆仍与其原始图纸相符。
3:1 螺杆是否适合所有树脂?
不会。相同的比率可以描述不同的绝对通道深度和过渡轮廓。适用性还取决于具体等级、饲料形式、添加剂、饲喂安排和操作条件。从完整的几何形状和明确的生产要求开始,而不是将比率视为通用树脂建议。
提高压缩比会增加输出吗?
未必。改变进料深度和改变计量深度会影响螺杆的不同部分,即使两者都增加比率。进料、熔化和下游条件必须一起考虑。在判断更换之前,将稳定的测量输出与产品质量、实际熔体温度、压力和驱动负载进行比较。
在不改变绘图比例的情况下,磨损的螺钉会导致问题吗?
是的。该图描述了预期的几何形状,而不是现状。测量螺杆、机筒相应位置,并与认可的原始尺寸进行比较。压缩比标签没有描述工作间隙,复制该标签并不能解决未测量的磨损问题。
我可以对双螺杆或屏障设计使用相同的计算吗?
不要假设传统的单通道深度快捷方式适用。首先确定通道排列、螺杆类型和计算位置。屏障通道、分级螺杆和啮合双螺杆需要更完整的几何描述。在将其用于替换规格之前,请询问设计师哪些体积或深度定义了引用的比率。