经过易杰实业
- 从缺陷和操作记录开始,而不是承诺的产量增加。
- 单独的熔化、混合、喂料和机械磨损问题。
- 在图纸上独立指定主翼板和障碍翼板。
- 将建议与已安装的枪管、进给系统和可用的工作长度相匹配。
- 在商定的操作范围内接受稳定、符合规格的生产的更换。
传统螺杆和屏障螺杆如何处理熔化
传统的三区螺杆具有进料段、过渡段和计量段。在过渡段,固体材料和积聚熔体共用主通道。屏障螺杆增加了一个二级螺纹,将部分熔化部分分为固体和熔体通道。当固体继续通过它们自己的通道时,熔体越过底切屏障螺纹进入熔体通道。劳文达尔对屏障螺丝的解释描述了这种分离以及沿着屏障部分改变的通道布置。
这种区别标识了一种设计方法,而不是自动性能排名。几何形状仍需要适应进入机器的材料和生产要求。这SHS 挤压训练比较将螺杆设计视为塑化能力和温和加工之间的折衷,并描述了传统结构和屏障结构。
如果当前螺杆在所需的操作范围内生产出可接受的产品,请在更改其架构之前记录该基线。如果质量仅随着要求的速率上升而恶化,则记录恶化开始的位置以及哪些过程读数随之变化。这些证据使得设计讨论变得有用; “高产出”这个词则不然。
这EJS 挤出机螺杆机筒采购指南涵盖更广泛的规格和更换过程。这种比较涉及传统和屏障单螺杆设计,而不是单螺杆和双螺杆机器之间的选择。
与主飞行间隙分开读取障碍物间隙
两个维度需要单独的名称。主螺纹间隙是主螺纹外径与枪管孔之间的间隙。障碍飞行间隙是二级飞行上方的间隙。在典型的底切屏障布置中,二级螺纹具有较小的外径,从而为熔体提供了通过其的通道。这些是不同的功能,应该有不同的绘图标注。
对于同心尺寸比较,径向间隙为:
径向间隙=(筒体孔径-相关螺纹直径)/2
该计算描述了直径之间的名义关系。它不会在偏心、损坏或未对准的组件中建立最小的局部间隙,也不会在加工温度下建立运行间隙。
尺寸示例,而非加工建议
假设所比较位置的枪管孔径为 90.10 毫米,主螺纹直径为 90.00 毫米,障碍螺纹直径为 89.30 毫米。所得主螺纹径向间隙为0.05毫米;障碍物-飞行径向间隙为0.40毫米。这些假设值解释了算术,并不是 EJS 产品的指定公差。
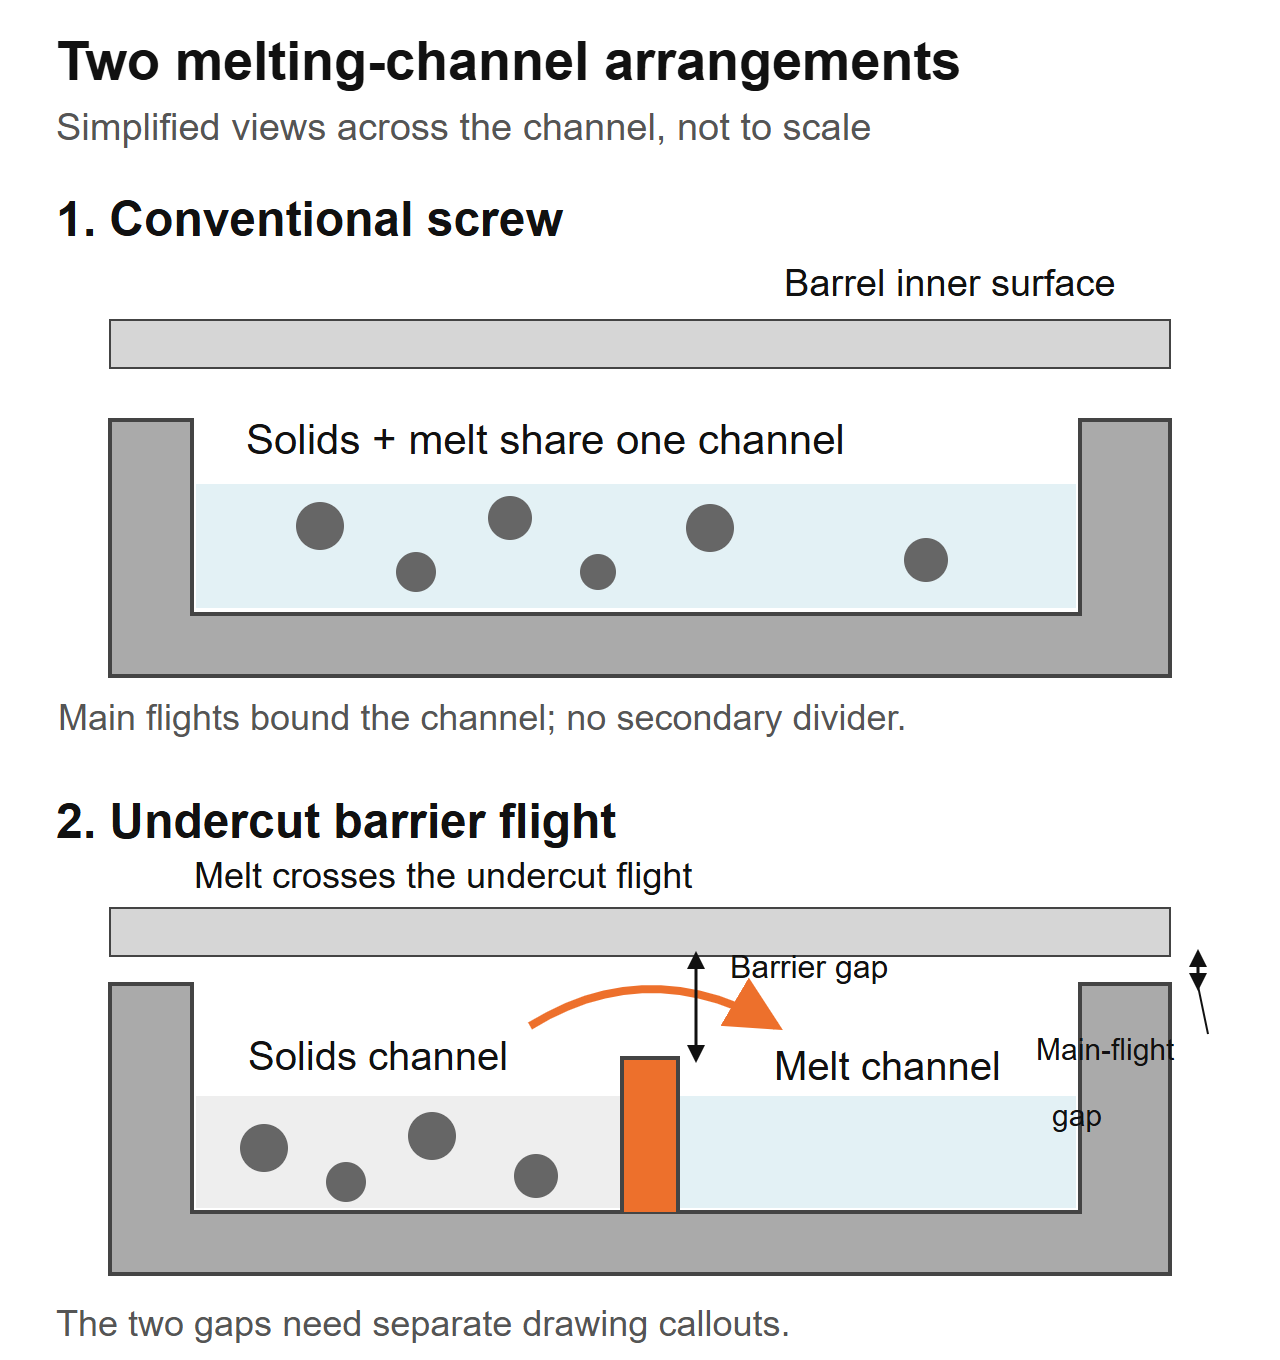 简化的跨渠道视图,而不是制造部分。障碍飞行通道和主飞行间隙是单独的绘图特征;该图未指定尺寸。
仅指出“飞行间隙”的引文对于该几何形状来说是不明确的。询问哪个螺纹、哪个轴向位置以及该值是径向还是直径。还要区分新零件的标称尺寸和当前磨损读数。不要测量一次飞行并假设它描述了另一次飞行。
设计者必须指定实际树脂和机器的工作间隙。较小的障碍通道并不一定会更好,而较大的障碍通道也不会自动更安全。将批准的几何形状和检查方法放在一起,而不是采用其他挤出机的数字。
屏障部分和混合部分解决不同的问题
熔化和混合需要单独检查。屏障部分管理固体到熔体的转变。下游混合器根据其几何形状来实现熔体均匀性或分散性。螺杆可以同时包含两者,因此“屏障螺杆或混合螺杆”通常是一个不完整的选择。
劳文达尔的CRD 屏障螺杆说明明确讨论了添加下游混合器,因为屏障部分本身并不能提供所需的分布混合。这是指定每个函数的原因,而不是假设 EJS 使用该专有设计。
这EJS 混合部分指南区分了 Maddock、Pineapple 和 Saxton 元素。在识别缺陷后用它来讨论所需的混合操作。熟悉的混音器名称仍然需要绘图和操作上下文。
避免仅从外观上分配新螺钉。 “凝胶”和“鱼眼”是产品描述,并非已确认的原因。外来颗粒或降解材料不应被视为新熔化部分必须去除的普通未熔化物。
提出建议,分别确定熔化部分和混合部分,包括它们的位置和预期功能。如果两者都发生变化,则生产试验将对整个螺杆进行评估。如果没有适当的比较,就无法将屏障飞行的好处与混合器的好处区分开来。
确定生产线是否确实受到熔化限制
从当前批准的设置和稳定的参考运行开始。使用相同的树脂牌号、制备程序、共混物、模具和筛网布置进行比较。确定哪些产品检查限制了运转率:可见缺陷、尺寸变化、熔体温度、驱动负载或下游要求。
在机器供应商的操作说明和安全限制范围内,记录约定生产点的过程。不要仅仅为了引发故障而提高速度。在相同的采样间隔内收集定时输出、实际熔体温度、压力、螺杆速度、驱动负载和产品质量结果。
用设计师可以使用的术语定义问题
如果样品和记录支持的话,“当我们在此操作点运行该等级时会出现未熔化”是一个有用的起始语句。 “我们需要增加 30% 的产出”是一个目标,而不是对今天阻碍产出的原因的解释。将目标和诊断的约束保留在不同的字段中。
权衡是真实的。一个Gaspar-Cunha 及其同事进行的 2023 年优化研究比较了 LDPE 和 PP 的传统设计和 Maillefer 屏障设计。在建模案例中,屏障设计通常对 LDPE 有利,而两种结构对 PP 均可行。这些是数值设计比较,而不是 EJS 生产测试或对任一聚合物的每个等级的建议。
在评估供应商索赔时使用这种区别。在相关条件下请求结果,并确定完整的几何形状,而不是接受“屏障螺钉更好”作为您的生产线的证据。
工厂问题:料斗发生了什么变化?
在 EJS 更换询问中,安装规格为 90 毫米、长径比为 30:1、压缩比为 3:1。该生产线的模头压力过高且壁厚不一致。最初的要求是复制一个据称已磨损的螺丝。我们询问与原来的设置相比,现在进入料斗的是什么:植物已经开始将自己的边缘修剪混合到饲料中。我们的发表店铺笔记描述为什么该更改需要成为替换规范的一部分。
这个问题属于任何传统与障碍讨论的早期问题。记录饲料中是否含有颗粒、薄片或磨碎的材料,以及混合物如何到达喉咙。 “相同的聚合物”并不意味着饲料是相同的。
将 Feed 描述转化为可用的规范
收集有代表性的样本并确定其来源。注意粒径分布、形状、混合方法以及运行过程中比例是否变化。如果您测量松散堆积密度,请保持容器和填充方法一致。自由浇注的样品和压实的样品是不同的测量结果。
说明安装的料筒是否具有光滑孔或凹槽进料部分,并描述任何受控进料器或进料辅助设备。询问螺杆提案以确定其假定的进料条件。不要假设用于一种喂食装置的设计可以在另一种喂食装置中进行类似的替代。
对于工厂审查,图纸和材料描述需要一起到达。图纸可以建立机械包络线,但它无法描述螺杆安装后发生的进给变化。相反,不规则进料的照片无法建立合适的通道轮廓或障碍通道。
磨损要求也与熔化几何形状分开。填料、添加剂和污染历史属于表面处理的讨论范围。这EJS 材料指南涵盖该决定。改变螺杆结构并不能自动解决错误指定的工作表面问题。
屏障螺杆可以适合您现有的挤出机吗?
拟议的改造必须通过两项审查:机械配合和工艺适用性。通过第一个并不能建立第二个。机筒和驱动连接可以在物理上接受螺杆,但其几何形状仍然不适合进料或操作范围。
将图纸与已安装的组件进行比较,而不仅仅是型号名称。确定可用的螺纹长度、筒孔轮廓、驱动端连接、排出端细节和进料口的位置。包括螺杆必须匹配的任何通风口或其他机筒特征。保持机器制造商的尺寸约定可见。
不要假设可以提供更大的 L/D 作为普通的直接升级。可用的工作长度必须能够容纳进料、屏障和下游部分。请参阅EJS L/D 和压缩比指南为什么这些标题比率没有具体说明重要的个人资料细节。
在授权仅更换螺杆之前,请检查机筒。其当前的孔尺寸对于配合和间隙讨论都很重要。遵循批准的检查程序,而不是指定一个通用的更换限制。这EJS 使用寿命指南解释了匹配组件测量如何支持该决策。
指定图纸,而不仅仅是“屏障螺丝”
图纸应标识定义拟议设计的特征。将其修订与报价、材料规格和检验要求联系起来。否则,供应商可以在双方不同意相同几何形状的情况下同意“障碍”一词。
询问屏障部分的起点和终点、主螺纹和屏障螺纹直径剖面、它们的导程或节距、螺纹宽度、通道深度剖面以及进入下游部分的过渡。在通道沿长度变化的地方,确定检查站。单一直径或单一压缩比数字无法替代该信息。
EJS 更换查询需要什么
我们的挤出机螺杆机筒产品页面描述定制更换工作以及螺杆机筒随附的检验报告和材料证明。对于设计审查,请分别发送安装图纸和建议的修订以及工艺要求。这为讨论提供了明确的组成部分和明确的职责。
包括:
- 机器制造商、型号、安装的组件参考和机械图纸。
- 树脂牌号、添加剂、填料用量、饲料形式和制备方法。
- 现有的配置文件和建议的更改,包括任何混合器。
- 定时输出、转速、实际熔体温度、压力和驱动读数。
- 与记录的操作点相关的缺陷样本或照片。
- 如果将重复使用现有组件,则匹配螺杆/机筒测量。
- 更换必须满足的生产范围和产品检查。
不要让检查文件代替生产试验。尺寸报告可以证明与批准的图纸的一致性;它并不能证明所选择的几何形状可以解决工艺问题。试验需要有自己的条件和验收标准。
这EJS单螺杆机筒页面是准备已安装组件信息时有用的产品参考。提交实际图纸和职责进行审查,而不是假设通用屏障配置已确认适合。

通过可接受的产量、温度和能量来判断试验
在订购或调试修改后的设计之前就验收方法达成一致。使用相同的测量位置和定义的稳定生产间隔。将启动和净化行为与稳态结果分开记录,以便轻松启动不会掩盖不稳定的操作窗口。
两个有用的计算是:
比输出=实测质量输出(kg/h)/螺杆转速(rpm)
比电能=测量的电功率(kW)/测量的质量输出(kg/h)
第二个结果的单位为 kWh/kg。说明测量边界:仅驱动功率和总线路功率是不同的量。电机电流百分比不是电功率的直接测量值,不应代入该公式。
显示权衡的算术示例
假设试验 A 在 60 rpm 的转速下产生 180 kg/h 的产量,在定义的电气边界下测得的功率为 54 kW。试验 B 在 70 rpm 的转速下产生 210 kg/h 的功率,在相同边界下功率为 70 kW。这些假设的读数是一个计算示例,而不是 EJS 项目或对任一螺杆架构的预测。
在本实施例中,试验B具有更大的质量输出,但具有相同的比输出和更大的比电能。在称其为改进之前,仍需要产品质量和熔体温度。还报告有多少测量的产量通过了商定的产品检查。
测试相关等级和所需的操作点,而不是仅选择最简单的演示运行。一起记录速度、进料条件、压力、实际熔体温度、功率边界和质量。通过发送该记录EJS联系页面在讨论替代品时,目标是有用的工作范围,而不是孤立的峰值输出数。
常见问题
屏障和传统螺钉的主要区别是什么?
传统的三区单螺杆使用一条穿过熔融段的主通道。屏障螺杆引入二次螺纹以形成固体和熔体通道。比较仍需要完整的型材、材料和操作条件;仅凭架构名称并不能确定哪个替换满足职责。
屏障螺杆是否可以取代混合部分?
不是自动的。屏障部分管理熔化布置,而混合器则解决熔体中所需的分布或分散问题。螺钉可以同时包含两者。识别缺陷并指定每个部分的预期功能,而不是假设障碍飞行提供每种形式的混合。
屏障螺杆能否保证更多产量或消除所有凝胶?
不。首先建立实际约束并识别缺陷。熔炼设计的改变不会自动修复不一致的进料、降解的材料、污染、磨损、驱动限制或下游限制。在规定的试验条件下,将稳定、可接受的生产与温度、压力和功率进行比较。
障碍飞行许可与主要飞行许可相同吗?
不会。在典型的底切屏障布置中,辅助螺纹具有单独的直径和其上方的通道。在图纸上标识螺纹、轴向位置以及径向或直径惯例。公称直径计算并不能确定组装机器中的每个局部或热运行间隙。
我可以在不更换机筒的情况下更换传统螺杆吗?
这需要进行尺寸和流程审查。根据建议的螺杆检查机筒孔轮廓和状况、机械接口、工作长度、进料布置和操作限制。可物理安装的螺杆不一定是合适的工艺替代品,并且不得假设磨损的机筒与其原始图纸相符。
我应该发送哪些信息进行更换审核?
发送机器详细信息、安装和建议的图纸、树脂和饲料信息、操作记录、已识别的缺陷和可用的螺杆/机筒测量值。说明所需的生产范围和产品质量检查。保持图纸修订和试验条件明确,以便可以单独审查几何形状、机械配合和工艺验收。