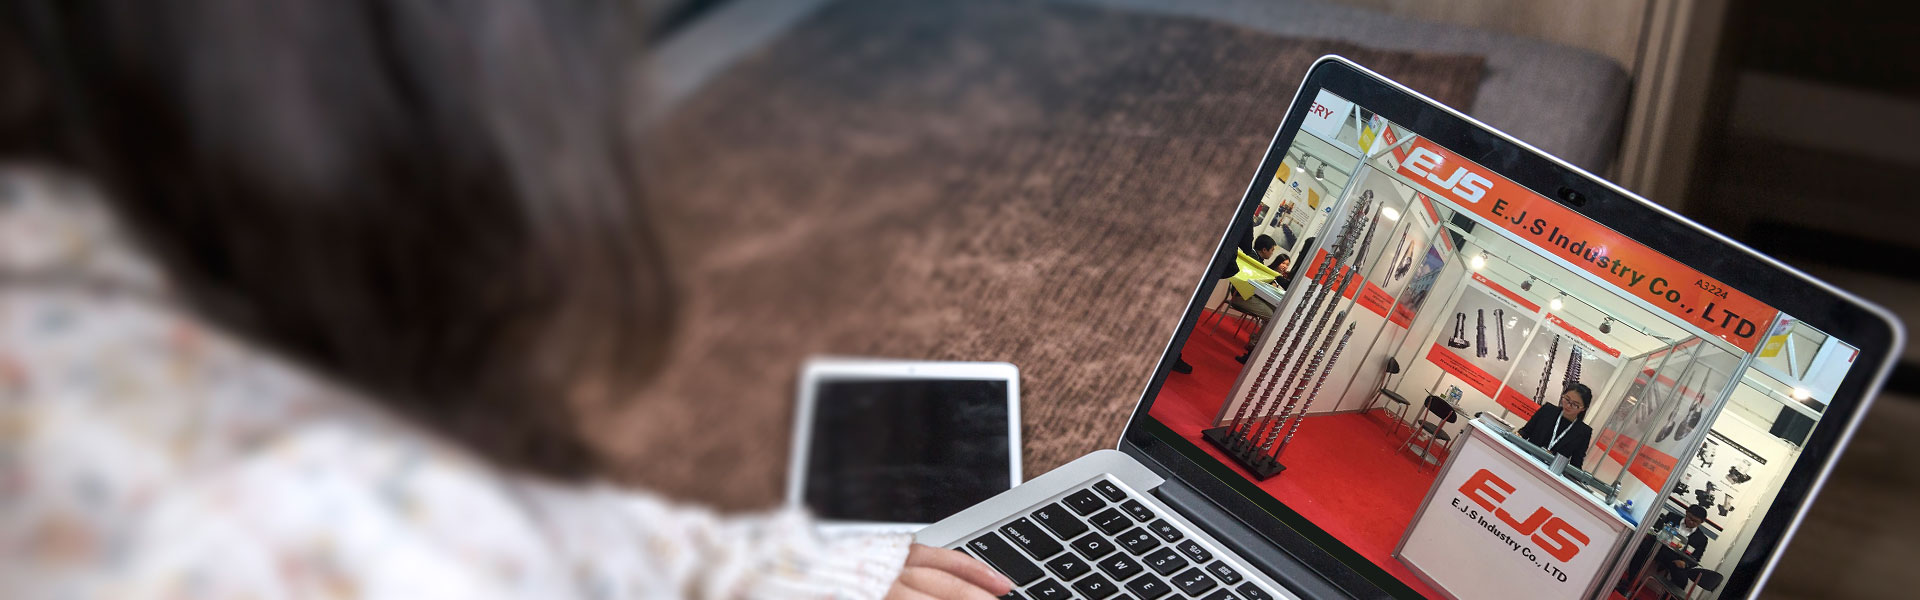
根据阀门设计、配合尺寸和树脂条件选择注塑螺杆头组件。止回环是环型组件的一个组成部分,并不是每种螺钉头设计的通用名称。在订购更换件之前,请识别完整的组件并检查其配合部件。缓冲或注射重量的变化是一起研究阀门和工艺的一个原因,而不是证明环需要单独更换。
1. 注塑止回环如何工作?
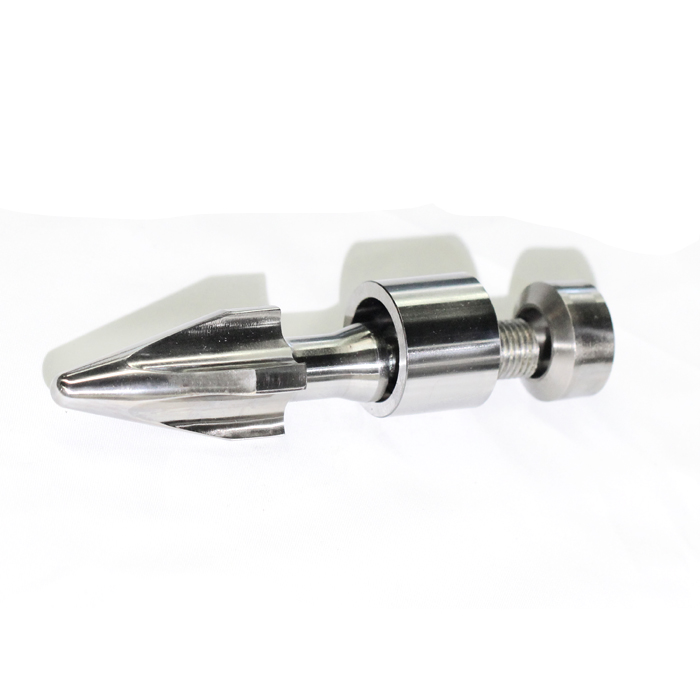
在典型的滑环组件中,尖端或保持器将止回环固定在螺钉头上。后座提供用于闭合的配合面。在恢复过程中,环远离该阀座,因此熔体可以穿过阀门并收集在螺杆之前。注射期间,环和后座结合在一起以防止回流。
组件名称可能会令人困惑。供应商可以将“螺丝头”用于尖头固定器或完整的止回阀。在比较报价之前,请索要带有项目编号的零件视图。环、尖端和完整组件是不同的订单项目。
对于环形阀门,检查两个独立的关系:环与后座的配合接触,以及它在筒孔内的配合。两者都不能仅根据环的外径进行评估。John Bozzelli 对止回阀的解释描述了这两种密封关系。
典型滑环阀:开口与密封不同
纵向剖面示意图。螺丝固定参考;喷嘴/模具方向向右。
A. 恢复:环打开
检查环远离后座。打开的间隙允许熔体通过阀门。
从左到右:后座→间隙→止回环→尖端/保持器。
B. 注射:环座
止动环接触后座。该阀可防止回流。
从左到右:后座→座椅与止回环接触→尖端/固定器。
图解重点:深灰色=后座;橙色=检查环;浅灰色 = 尖端/固定器。上下灰线代表枪管。
检查以下两项:环与阀座的接触以及环与筒的配合。
间隙和通道被夸大。实际轮廓和运动必须遵循批准的设计。
仅提供插图;不是 EJS 制造图纸、流程模拟或尺寸规格。
EJS的螺丝头组件产品页面列出了止回阀、止回球和锁紧环组件。该范围就是为什么更换查询应确定阀门机构而不是要求通用止回环的原因。周边塑化装置参见注塑螺杆和机筒导轨.

2. 滑环阀和锁环阀:有何变化?
阀门名称描述了设计的不同方面。滑动与锁定涉及环与螺钉的旋转关系。三件式与四件式描述了组件的划分方式。球止回阀识别不同的关闭元件。这些标签不是可以互换的类别。
| 设计说明 | 它标识什么 | 买方应建立什么 |
|---|---|---|
| 滑环阀 | 未通过正键与螺钉一起旋转的环 | 环行程、阀座几何形状、流动通道和筒体配合 |
| 锁紧环或齿形环 | 使环与螺杆一起旋转的联锁功能 | 匹配的啮合特征、轴向自由度和相关的磨损表面 |
| 三片环组件 | 通常是固定器、环和后座 | 包含的确切零件以及属于每个零件的表面 |
| 四片环组件 | 除其他组件外,还有可单独更换的前部磨损/保持元件 | 组件特性和配合尺寸,而不仅仅是额外的部件 |
| 球止回组件 | 内部球紧靠其阀座 | 实际外壳、流路、阀座和连接设计 |
Concor 阀门说明说明这些结构之间的区别,包括四件式设计中单独的前部元件。额外的部件可以改变磨损表面的更换方式。它本身并没有表现出更好的关闭性能或更长的使用寿命。
“锁定”也不意味着阀门在注射过程中机械锁定关闭。它描述了环与保持器的接合。将闭合和密封与旋转分开检查。重复订单应遵循批准的设计;改变机制需要进行兼容性和处理审查。
3. 树脂及成型任务的选择
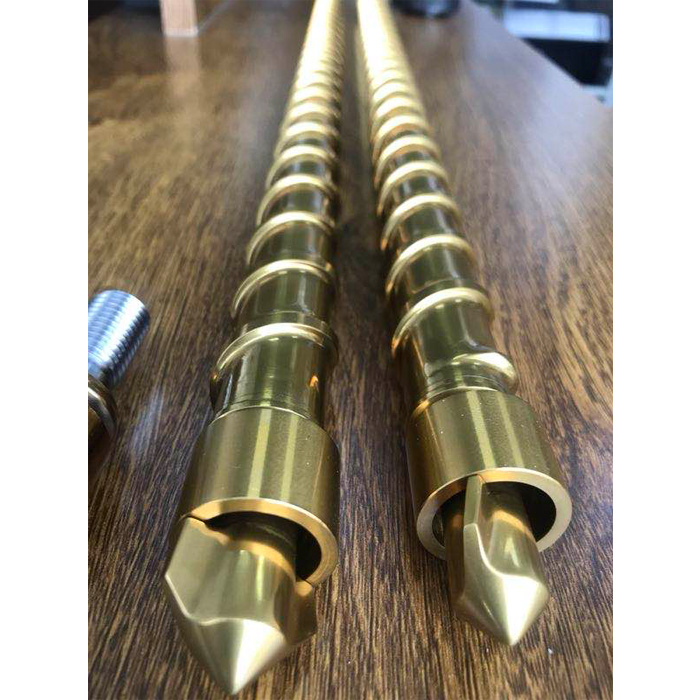
从实际的树脂等级和应用开始,而不是阀门类型的通用排名。记录聚合物、增强材料或填料、添加剂、再生料的使用以及所需的产品质量。即使机器没有改变,配方的改变也是审查现有规格的一个原因。
然后描述阀门必须做什么。回收过程中必须通过多少材料?闭合必须有多一致?应用是否需要频繁的颜色变化,或仔细控制材料的停留和降解?这些问题使得设计比较比“通用”标签更有用。
存在相互竞争的需求。开放的流路必须适合树脂和回收要求,而封闭装置必须产生可重复的输送。较短的行程距离并不是完整的设计规范。看起来更大的通道也不能证明材料会不受限制或滞留地通过阀门的每个部分。
Molders Services 的螺杆尖端选择讨论将内部几何形状、流量限制和建筑材料视为单独的考虑因素。其讨论还说明了为什么“自由流动”是一种设计描述,而不是零压力损失的承诺。
对于拟议的变更,请索取组件图以及相关流程和闭合功能的解释。同意使用相同的树脂、模具和产品验收标准进行比较。记录工艺条件,而不是比较有关恢复速度或缓冲一致性的孤立声明。
旨在恢复既定设计的替换和旨在改变其行为的重新设计是不同的顺序。说明您需要哪一个。否则,材料升级可能会伴随阀门几何形状的意外变化。
4. 什么时候应该检查或更换止逆环?
检查生产记录何时显示可重复性变化,但保留流程上下文。缓冲是螺杆位置测量,而不是泄漏熔体的直接测量。记录机器是否报告最小缓冲或保持结束时的位置,并每次比较相同的定义。
LS Mtron的成型准备指导当缓冲垫变化时,考虑止回阀和桶的磨损以及回吸设置、计量条件和其他过程检查。它不会将该症状减少为一个发生故障的组件。
| 观察 | 收集有用的记录 | 它本身没有建立什么 |
|---|---|---|
| 缓冲效果因周期而异 | 缓冲定义、注射量、恢复、减压和转移记录 | 环外径磨损超出极限 |
| 零件重量各不相同 | 一致定义的称重方法、型腔特性、树脂和工艺历史 | 更换阀门将解决所有变异来源 |
| 压力的产生方式不同 | 可比较的压力和螺杆位置轨迹,带有单位和测量位置 | 问题是关闭时间、密封还是其他工艺变化 |
| 恢复或变色行为改变 | 螺杆速度、背压、树脂更换和之前的组件规格 | 自动需要不同的阀门类型 |
在一个2026 喷射质量重复性分析,Umberto Catignani 演示了机器设置和测试条件如何导致对磨损的前端部件得出错误的结论。实践经验是在解释比较之前控制和记录比较。
分开两个问题:阀门是否始终关闭,关闭后是否保持所需的密封?合格人员应使用机器和阀门供应商的适用测试和维护程序。请勿临时进行喷嘴堵塞测试或拆卸热的加压硬件来调查生产症状。
5. 订购替换件之前必须满足哪些条件?
机器品牌和螺杆直径有助于识别零件,但它们并不能定义每个接口。替换件必须适合螺杆、与其配套的阀门组件配合并适合相应的机筒区域。尽可能包括原始部件编号和图纸修订。
使用此清单来组织尺寸审核。它确定了图纸要求,而不是通用公差。
| 特征 | 需要定义 |
|---|---|
| 连接螺钉 | 螺纹规格、螺距、旋度、啮合和定位台肩或导向部 |
| 已安装的信封 | 总长度和安装长度、鼻部几何形状以及与枪管头的关系 |
| 环几何形状 | 外径、内径、轴向长度和相关接触轮廓 |
| 后座和固定表面 | 配合轮廓、定位特征和组件标识 |
| 轴向运动 | 设计的环行程和决定它的表面 |
| 桶关系 | 在指定位置进行孔径测量,包括阀门使用的区域 |

区分径向游隙和径向游隙
为了便于说明,假设在定义的测量位置处冷筒内径为 40.00 毫米,环外径为 39.90 毫米。直径差为0.10毫米。如果环居中,则每侧的径向间隙为 0.05 mm。在没有定义的情况下将这两个值称为“间隙”会产生两倍的歧义。
这些假定尺寸不是 EJS 公差或更换限制。该计算没有提及阀座接触、偏心或热操作配合。使用图纸的定义、测量温度和验收标准。
径向游隙和径向游隙不同
仅作为说明性算术:在一个定义位置测量的冷尺寸。
草图要点:外边界=枪管内径;橙色边界 = 外面有环。这种差距被夸大了,而不是按比例缩小。
假设测量值
枪管内径 = 40.00 毫米
环外径 = 39.90 毫米
径向间隙
40.00 − 39.90 = 0.10 毫米
中心径向间隙
0.10 / 2 = 0.05 毫米
中心径向值是直径差的一半。它没有描述偏心接触、热运行间隙、阀座密封或允许的磨损。
这些值不是 EJS 产品尺寸、制造公差或更换限制。
使用实际图纸、测量方法、温度和验收标准。
将磨损的测量值与新零件的标称尺寸分开。重现磨损的环可以重现该问题。同样,不应指望新的环可以修复损坏的阀座或超出限制的筒孔。根据配合部件的状况和兼容性来决定是否更换一个部件或组件。
6. 按部件指定材料和检验记录
组件名称并不定义其冶金学。将保持器/主体、止回环和阀座识别为单独的项目,然后指定每个项目所需的材料和处理方法。诸如“硬化螺丝尖端”之类的单个短语可能会使环或独立可更换的阀座未定义。
EJS的产品规格列出的材料包括 38CrMoAlA、34CrAlNi7、31CrMoV9、D2、SKD61、SS304、SS316 和 Hastelloy 276。还列出了氮化、硬化和镀铬。确认实际元件和任务的组合;这并不是说每种列出的处理方法都适用于每种合金。
使用树脂和观察到的条件来构建材料审查。描述相关的磨料填充剂、腐蚀暴露、表面损伤和材料沉积。不要仅仅因为某个牌号的名字听起来更耐磨而选择它。几何形状、处理和配合表面仍然是规范的一部分。这EJS 材料指南提供更广泛的背景,而无需替换组件图。
为了接受,请同意每个文件应证明的内容:
- 材料文件应标识指定的等级和可追溯的成分或批次。
- 尺寸检查应参考正确的图纸修订和关键特征。
- 处理记录应确定适用的流程和商定的检查要求。
- 组件标记或零件清单应保留配合件之间的关系。
EJS的产品信息表明提供检验报告和材料证明。在订单中定义所需的范围,而不是假设证书可以验证所有尺寸、表面条件和组装性能。
7. EJS工厂视角:定义完整替换
对于 EJS 查询,我们建议在选择隔离替换环之前发送装配定义。照片可以帮助识别硬件。图纸、组件标识和操作信息定义了需要提供的内容。
从原始零件号和任何可用的装配图或零部件图开始。标记螺钉、尖端、环和座记录,以便不同组件的测量结果不会混淆。如果旧部件已被分离,请保留它们的特性,而不是将外观相似的环组合在一起。
我们推荐的询价套餐是:
- 机器制造商、型号和注射装置标识,以及原始零件或装配编号。
- 带有修订信息、螺纹细节和匹配螺钉连接的装配图和组件图。
- 已识别的照片和旧零件测量记录,清楚地将磨损读数与标称尺寸分开。
- 树脂等级、填料/添加剂信息、再生料的使用以及应用中的相关变化。
- 目标:重复更换、材料审查或提议的设计变更。
- 对于操作问题,可比较的缓冲垫、重量、恢复和压力记录以及工艺条件。
- 所需的尺寸、材料和处理文件,以及任何生产比较的商定基础。
如果图纸丢失,请标记已知的内容和仍需要定义的内容。机器识别和照片是一个起点,不能替代每个内部尺寸。未经审查,请勿将不明原因磨损样品的测量结果转变为新零件规格。
通过发送包裹EJS 的联系页面,识别螺丝头组件或需要单独的配合组件。这使得询问集中在实际更换上,而不是对相同直径的阀门的一般要求。
8. 常见问题
止回环是完整的止回阀吗?
当提到环形设计时通常不是这样。该环通过固定器和配合座进行操作;供应商有时会使用更广泛的组件名称。确认商品编号和所含零件。球形止回设计使用不同的闭合元件,因此仅描述为“止回环”的订单可能会含糊不清。
我可以只更换注塑止回环吗?
可能,如果新环兼容并且配合部件仍然可以接受。还要检查护圈、阀座和相应的筒孔。正确的新环不会修复损坏的配合表面。应根据零部件图纸和检验结果确定更换范围。
锁紧环总是密封更好吗?
不会。互锁特征定义了环如何随螺钉旋转,而不是保证密封效果。闭合行为、阀座状况、枪管配合和加工条件仍然很重要。比较实际设计,而不是从“锁定”一词推断性能。
四件式装配总是比三件式装配更好吗?
不会。单独的前磨损元件会改变组件和维护选项。它并没有在流动、闭合或耐用性方面建立普遍的改进。评估具体设计、树脂、配合接口和更换目标。
检查注塑止逆环时应记录什么?
记录装配标识、图纸修订、测量位置和条件。对于生产观察,请使用一致的缓冲定义和权重方法,并保留相关的流程设置。将尺寸检验和工艺重复性证据分开,这样一个就不会取代另一个。