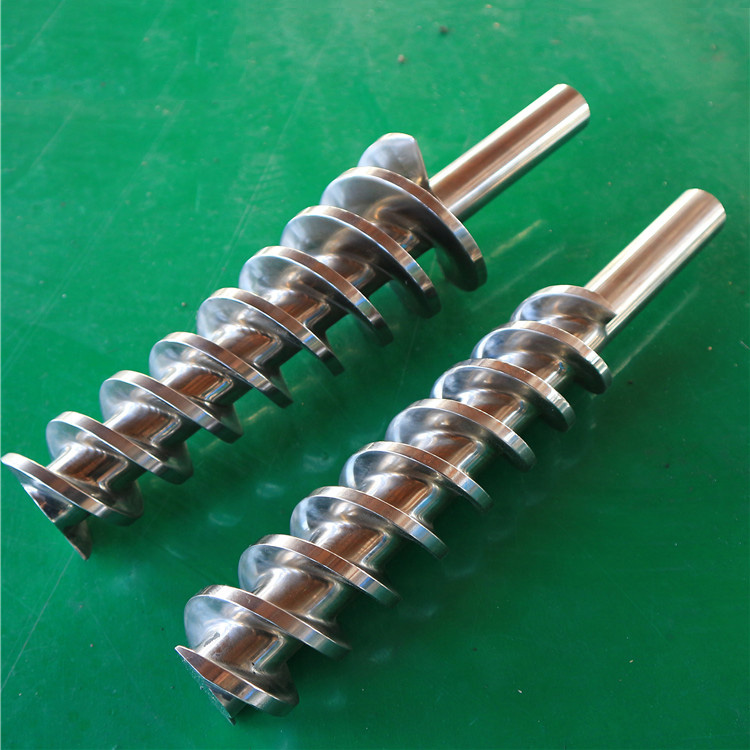
冷喂料和热喂料橡胶螺杆有所不同,因为它们在不同的条件下接收化合物。热进料螺杆处理上游加热的橡胶;冷喂料螺杆还必须工作并加热进料。这改变了工作长度、通道几何形状、混合要求和温度控制布置。对于更换,请在选择材料升级之前遵循已安装机器的进给系统和图纸。仅匹配螺杆直径并不能确定螺杆和机筒组是否合适或正确运行。
1、冷喂和热喂有什么变化?
在化合物到达螺杆之前就开始区分。热喂料橡胶已在上游作业中预热并投入使用。冷原料进入接近环境温度的状态,因此更多的升温和均化任务发生在橡胶挤出机内部。这两个名称都没有描述通用的料筒温度或特定的成品。Schmidt 和 Schöppner 的橡胶挤出研究解释了这两个提要概念之间的差异。
| 购买问题 | 热喂料螺杆和机筒 | 冷喂料螺杆和机筒 |
|---|---|---|
| 什么进入进料口? | 化合物在上游制备并加热 | 环境温度,预混合原料 |
| 螺丝必须完成什么任务? | 从准备好的饲料中输送、均质并产生压力 | 吸入原料,加工并加热,均质化并产生压力 |
| EJS 的相关产品页面上列出的长度是多少? | 长径比 4:1 至 6:1 | L/D 列为 15D 至 20D |
| 更换时必须保留什么? | 实际进料、螺杆、机筒和连接几何形状 | 这些接口,加上安装的混合和温度控制装置 |
| 订购的零件应该用什么来标识? | 与机器相关的经批准的图纸 | 与机器相关的经批准的图纸,包括任何引脚配置 |
上面的 L/D 条目来自 EJS热喂料橡胶螺杆和机筒页和冷喂产品页面。它们描述了这些页面上发布的选项,而不是强制性的行业范围或可互换的标准尺寸。
冷喂料也不意味着喂入未混合的配方并期望螺杆取代每个上游混配操作。描述所供应的原料:其配方、物理形态和进料口的状况。预混橡胶片、不规则条带和加热的进料流是不同的规格输入,即使它们具有相同的聚合物名称。
有关产品系列的更广泛背景,请参阅橡胶螺杆和机筒采购指南。这里范围较小的任务是定义属于您的机器的硬件。
2. 除了长径比之外,还要了解螺杆设计
橡胶挤出螺杆设计需要比直径和比率更多的细节。两个螺杆可以共享 L/D 值,但螺距、通道深度、芯直径、螺纹排列和混合特性不同。沿工作部分记录轮廓,而不是将其简化为单个标签,例如“冷进料螺杆”。
工作长度和总长度是不同的尺寸
计算 L/D 时使用图纸定义的工作长度。单独记录总长度以及驱动柄、肩部和尖端细节。供应商需要加工几何形状以及定位和驱动零件的特征。
仅出于说明目的,假设螺杆直径恒定为 60 mm,并将 L 定义为工作长度。当 L/D = 5 时,L 为 300 毫米。当 L/D = 18 时,L 为 1,080 毫米。这些是算术示例,而不是 EJS 模型尺寸。它们显示了比率可以隐藏多少信息;它们不能证明螺杆适合特定的机筒或产生指定的输出。
进给条件改变螺杆的任务
概念比较。指定实际工作配置文件和机器接口。
热饲料
预热复合物
输送+均化+建立压力。
上游准备是进料条件的一部分。
冷饲料
常温预混原料
吸收+工作并加热+均质化。
然后抵抗下游阻力输送化合物。
工作长度不是总长度
仅说明性算术。假设直径恒定 D = 60 mm,并将 L 定义为工作长度。
长径/直径=5
长=5×60=300毫米
橙色部分代表工作长度。
长径/直径=18
长 = 18 × 60 = 1,080 毫米
橙色部分代表工作长度。
灰色驱动柄符号是单独的,不包含在工作长度中。
简化插图,不是产品图纸。这些比率不能证明适合性、输出或互换性。
描述通道和匹配的桶
提供轮廓变化的轴向位置。在图纸上包括螺纹螺距、核心直径、通道深度和相关螺纹细节。如果旧挤出机螺杆磨损,请将测量的剩余尺寸与预期的新零件尺寸区分开来。将磨损复制到替换绘图中会保留错误的基线。
EJS 还列出了单独的销钉型橡胶螺杆、机筒产品。不要假设每个冷喂设计都使用相同的布置。特罗斯特的橡胶挤出产品系列同样包括光滑和针式设计。在安装销钉的地方,机筒位置和相应的螺杆几何形状需要匹配的定义。拆除它们或更换普通螺钉需要进行设计审查,而不是更改订单描述。

3. 温度控制属于零件规范
短语“冷喂料挤压”标识了进料条件。这并不意味着化合物保持寒冷。机械工作会产生热量,而温度控制系统则通过硬件增加或消除热量。将进料温度、控制器设定点和测量的化合物温度作为单独的记录对待。
在将旧的挤出螺杆与建议的替代品进行比较时,这种区别很重要。控制器显示屏描述受控位置或电路。它本身不会在放电时确定整个橡胶的温度。避免接受仅基于相同控制器设置的性能声明。
TROESTER 在其产品中识别出水加热/冷却装置GS 橡胶电缆挤出机文档。 EJS 的针式产品说明还讨论了热水循环。这些示例说明了为什么温度控制连接属于该规范;它们并不意味着每个螺杆和机筒具有相同的内部通道或水需求。
| 要记录的项目 | 更换审核所需的信息 |
|---|---|
| 进料口处的库存 | 物理形态和测量的入口条件,包括上游变暖 |
| 料筒温度控制 | 区域边界、电路标识、连接位置和批准的操作要求 |
| 螺杆温度控制(如果安装) | 内部通道布置、连接/旋转接头接口及原图 |
| 复合温度 | 测量地点、方法及稳定运行条件 |
| 热限制 | 化合物的指定加工限制和支持供应商或实验室信息 |
热均匀性和材料均匀性是不同的问题。这帕德博恩研究分别评估它们并讨论局部加热和烧焦。其结果支持检查不仅仅是平均温度;它们不提供 EPDM、NBR 或每种 SBR 配方的通用操作限值。
对于订购的硬件,请保留批准的冷却布局,除非记录在案的重新设计对其进行了更改。不要从外部照片推断内部通道。温度设置和安全操作限制应来自实际的化合物和机器程序,而不是比较文章。
4. 冷喂总是更快或更节能吗?
饲料标签并不是性能保证。根据实际化合物和工具的合格生产来判断螺杆和机筒的提案。仅当材料保持在其加工限制内并且产品满足相同的尺寸、表面和其他验收要求时,较高的产量数字才有用。
从正在比较的过程部分开始。热进料装置包括在挤出机上游进行准备。仅计算主驱动器的冷喂料比较不能与也计算加温磨机的热喂料总量直接比较,反之亦然。同样,变频器铭牌功率是容量额定值,而不是每可接受千克所用能量的测量值。
使用共同的比较记录:
- 相同的化合物鉴定、饲料形式和制备历史。
- 相同的产品、模具布置和商定的质量标准。
- 稳定运行一段时间,有螺杆转速、压力、温度记录。
- 一组明确标识的设备的测量能量。
- 合格的产品质量,不合格的产量单独记录。
实用的能量测量是约定范围内的测量能量 (kWh) 除以可接受的产品质量 (kg)。说明边界是否包括上游升温、挤出机和温度控制辅助设备。同类比较;不要在两条记录之间悄悄添加或删除设备。这是一种比较方法,并非EJS节能主张。
对于更换买家,首先确定任务是恢复经过验证的规格还是改变其处理行为。恢复磨损的几何形状和重新设计螺钉是不同的项目。第二个需要商定的试验基础和接受限度,而不是附加在“冷饲料”一词上的承诺。
5. 选择复合材料和安装的生产线
当指定橡胶挤出机时,首先要考虑进料条件和所需的加工任务。订购螺杆和机筒时,请添加所安装机器的机械限制。诸如软管、型材或轮胎组件生产之类的应用程序是有用的背景,但不能唯一地标识所需的硬件。
EJS 的热喂料和冷喂料产品页面均列出了橡胶产品应用。这种重叠是发送实际化合物和机器信息而不是仅从成品名称中选择螺钉的原因。
| 你的情况 | 开始决定 | 发送证据 |
|---|---|---|
| 更换经过验证的热送装置中的零件 | 保留记录的提要概念和接口,除非工程审查批准更改 | 原图、上游进料状况、磨损记录及更换目标 |
| 更换冷喂料螺杆和机筒 | 识别已安装的通道、混合和温度控制配置 | 工作剖面、桶图、进料安排和复合记录 |
| 订购销钉型筒体 | 将螺杆和机筒定义为匹配组件 | 销布局、相应的螺钉特征、截面标识和批准的间隙 |
| 改变化合物或填料的用量 | 重新打开几何和工作表面检查 | 新旧配方信息、加工限制和观察到的磨损 |
| 考虑改变饲料概念 | 检查整套受影响的接口和处理要求 | 机器能力信息和经批准的设计方案,而不仅仅是更长的螺丝 |
材料选择遵循该工作的定义。分别指定螺杆和机筒的基材和工作表面,并考虑相关的化合物和磨损机制。较硬的表面无法纠正不匹配的进料口或冷却连接。这螺杆和机筒材料指南说明单独材料审查。
保持询问中的不确定性:可以调查未识别的螺纹、缺少的图纸修订或未知的冷却通道。 “适合橡胶”太宽泛,无法解决任何这些问题。
6. 热喂料和冷喂料装置可以互换吗?
请勿将相同的螺杆直径视为批准互换套件。工作长度只是兼容性检查的一项。驱动连接、料筒安装、进料口和温度控制布局也必须与所安装的机器一致。如果项目改变了饲料概念,审查范围将超出所购买的零件。
以下清单是组织审核的一种方法。它不能替代机器制造商的图纸或批准的安装程序。
| 接口或功能 | 定义什么 | 为什么记录很重要 |
|---|---|---|
| 驱动端 | 柄部尺寸、花键或键槽、肩部、啮合和旋转惯例 | 定义零件如何定位和接收扭矩 |
| 桶装式 | 先导/调节器、法兰、螺栓型式、基准和轴向位置 | 将更换与机器结构联系起来 |
| 工作部分 | 直径定义、工作长度、轮廓过渡和相关间隙 | 定义处理对而不是一个外部尺寸 |
| 进料口 | 开口形状、位置以及与任何进料辊的关系 | 保留已安装的进给装置 |
| 温度控制连接 | 端口、电路标识和螺钉连接(如有) | 防止假定的外部匹配隐藏内部差异 |
| 销钉(如已安装) | 位置、方向、安装几何形状和相应的螺钉特征 | 记录匹配的排列,而不仅仅是孔数 |
| 放电结束 | 尖端、配合面、法兰或其他原始连接细节 | 定义与下游组件的连接 |
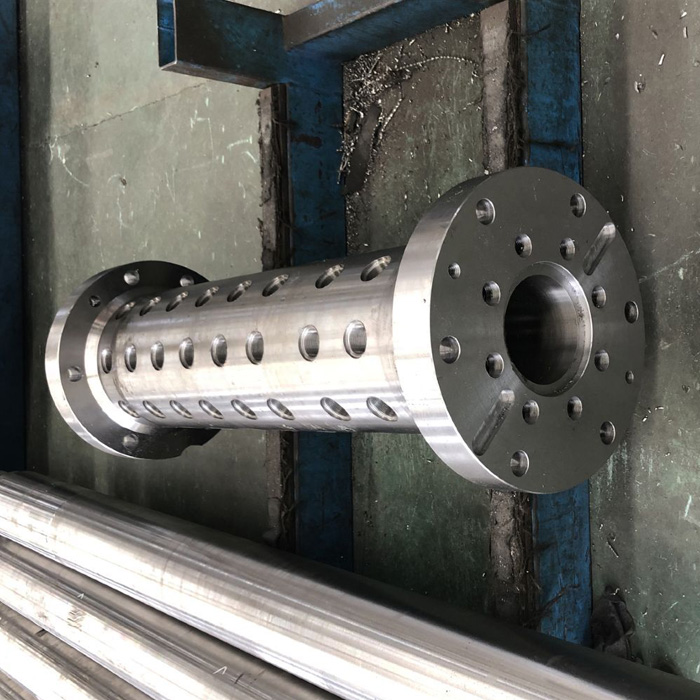
对于销筒,在组装规格包之前记录每个部分及其方向。照片可以帮助识别布置,但无法确认安装的销钉侵入、相应的螺钉包络线或操作间隙。单独询问这些定义。原始批准的几何形状应控制重复顺序;明显磨损的样品不应该默默地更换它。
7. EJS工厂视角:在材质升级之前定义pair
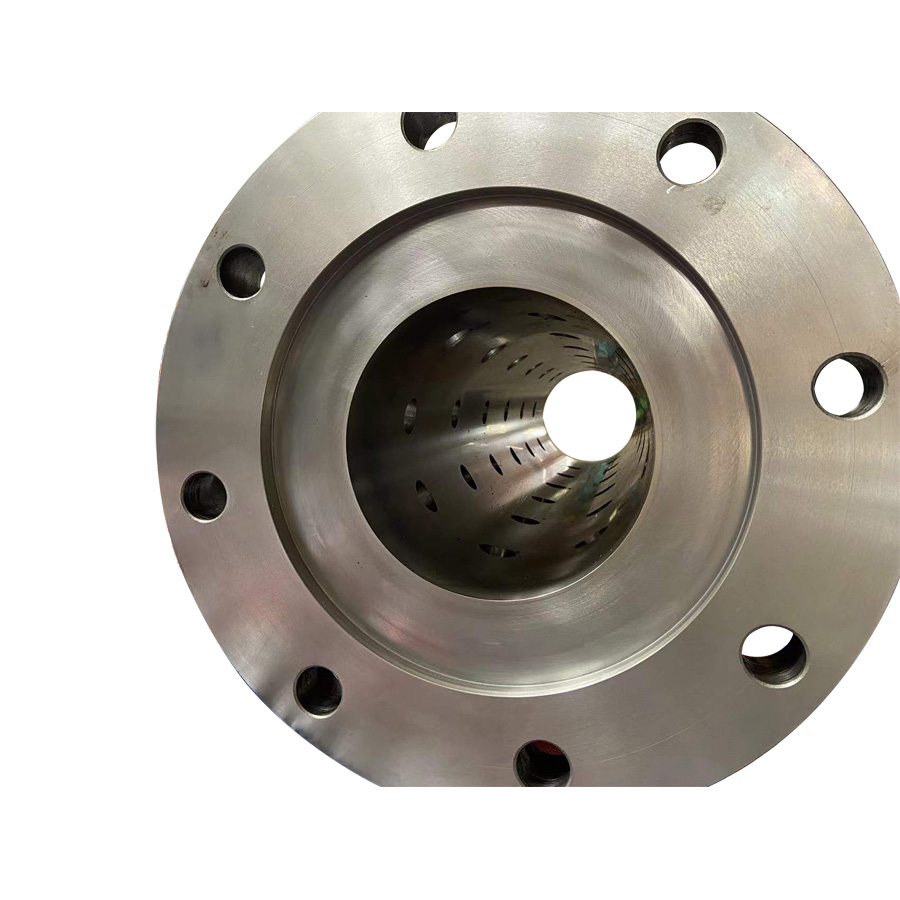
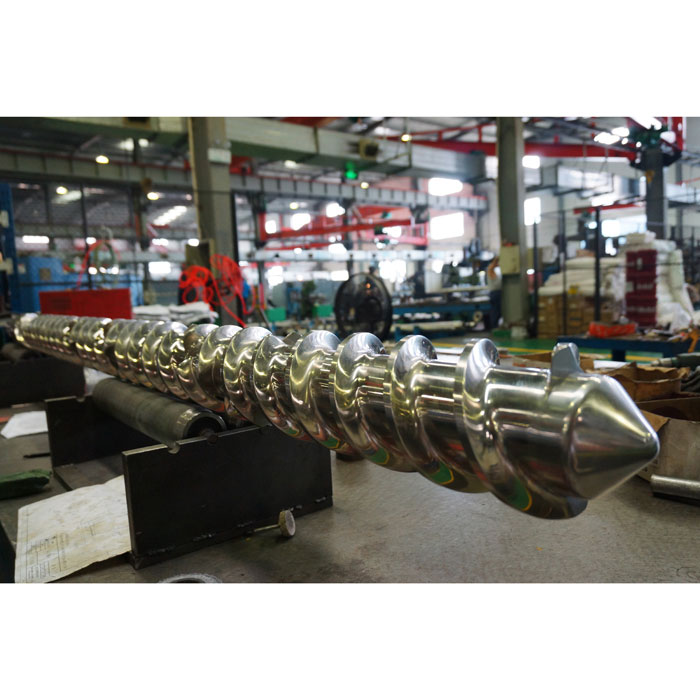
对于更换询问,我们建议在请求不同的钢材或表面处理之前先确定原始的进料概念和匹配的接口。照片有助于描述零件,产品名称有助于引导查询。两者都不能取代螺杆及其配套机筒的尺寸定义。
我们的建议是将设计图纸和旧零件的状况单独记录。该图定义了预期的替换。测量和照片显示了旧装置的情况。如果这些记录不一致,请确定位置和图纸修订,而不是要求工厂复制无法解释的尺寸。
EJS的橡胶螺杆机筒产品信息描述了根据客户图纸进行定制以及提供检验报告和材料证书。对于特定订单,商定这些记录需要证明哪些尺寸和材料要求。
按以下顺序准备查询:
- 识别机器和实际的热喂料或冷喂料布置。包括原始零件号和可用的图纸修订。
- 一起提供螺杆和机筒图纸。与总长度分开定义工作长度,并显示驱动、安装、进料和排出连接。
- 如果适用,请添加引脚排列和温度控制详细信息。标记未知的特征,而不是猜测它们的尺寸。
- 描述化合物、饲料形式、填料信息和加工限制。说明自选择原始部件以来配方是否发生变化。
- 附上旧零件状况记录。标记测量位置并将磨损读数与标称设计值区分开来。
- 定义目标和验收依据:重复更换或重新设计、所需的尺寸检查、材料文件以及在商定条件下评估的试验。
将该包裹与您的询问一起发送以获取EJS冷喂料橡胶螺杆、机筒或者热进给装配。它为制造商提供了要审查的定义零件和操作任务,而不是要求从两个通用标签中进行选择。
8. 常见问题
冷喂料是否意味着橡胶在挤出过程中保持冷状态?
不。它描述了进入机器的库存。螺杆工作并加热化合物,而温度控制设备则管理热传递。分别记录入口条件、控制器设置和测量的化合物温度。该化合物批准的加工限制仍然适用。
每个冷喂料橡胶螺杆都需要销钉筒吗?
不会。光滑型和销钉型橡胶挤压结构均存在。订购前确定已安装的设计。如果存在销钉,其位置和安装的几何形状需要与相应的螺钉特征相匹配;通用的冷进料描述不足以证明这种适合性。
长径比越长对于橡胶加工来说总是越好吗?
不会。L/D 描述的是相对于直径的长度,而不是整体适用性。所需的任务、通道配置文件、温度控制和机器接口也很重要。 EJS 热喂料和冷喂料页面上的不同 L/D 条目描述了这些产品选项,而不是延长现有螺杆的说明。
冷喂料螺杆可以代替同直径的热喂料螺杆吗?
仅使用相同直径是不够的。检查完整的螺杆和机筒定义、驱动和安装接口、进料布置和温度控制连接。任何提议的饲料概念变更都需要对受影响的系统进行工程审查,然后才能批准更换或转换。
如果原始图纸丢失,更换询问应包括哪些内容?
发送机器标识、零件标记、标记照片、可访问尺寸、进料和冷却详细信息以及化合物信息。将已确认的测量值与未知特征和磨损表面分开。然后制造商可以确定需要哪些附加定义;样品不应自动成为标称新零件图。