机器模型识别包络。您的 PVC 配方确定了其中的大部分功能。本指南展示了如何将配方、产品和磨损记录转换为制造商可以实际审查的锥形双螺杆机筒规格。
为什么 PVC 配方是硬件规格的一部分
PVC 作为配方到达挤出机,而不是单独作为树脂。目前克劳斯玛菲 PVC 加工白皮书将添加剂分为加工助剂,例如润滑剂和稳定剂以及矿物填料。它还解释了螺纹数、螺距和混合槽影响停留时间、摩擦和均匀性。这就是为什么具有相同标称挤出机尺寸的两个工厂可能需要不同的螺杆细节。
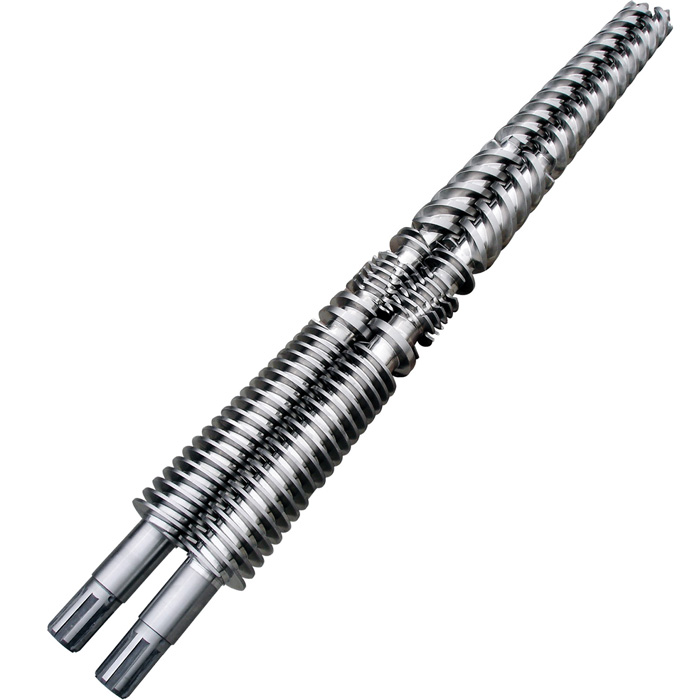
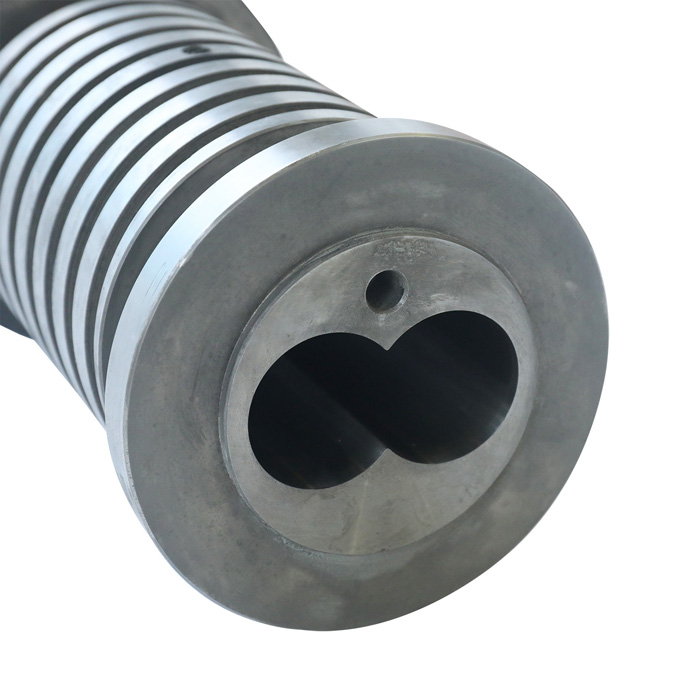
这EJS锥形双螺杆机筒页面以不同的方式提出相同的实际观点。它针对不同的碳酸钙含量提供了多种螺杆设计,并强调了两个螺杆之间以及螺杆与机筒之间间隙的重要性。有用的结论很简单:尺寸、配方和间隙属于一项技术审查。
仅从旧采购订单复制的替换件可以复制直径和长度,同时忽略当前的责任。当工厂增加填料、引入再生料、从管材移至型材、更换模具或自供应原始套件以来提高输出目标时,就会发生这种情况。
将配方转换为硬件负载
最安全的询价不会在“标准 PVC”后面隐藏专有配方。它可以保护准确的百分比,同时仍然识别影响螺杆设计的变量。如果需要保密,请使用保密协议并将配方直接提供给工程联系人。
| 输入报告 | 为什么螺丝制造商需要它 | 有用的证据 |
|---|---|---|
| PVC类型和树脂等级 | 定义必须输送和塑化的材料系列。请勿将硬质 PVC、软质 PVC 和 CPVC 组合在一个标签下。 | 供应商等级、K 值(如果您的工厂使用)以及当前技术数据表。 |
| 完整的 CaCO3 量 | 矿物填料改变磨料负荷,是一个明确的 EJS 设计输入。 | 实际量加上计算依据,例如重量份或质量百分比。切勿发送没有依据的号码。 |
| 其他填料和颜料 | 总的矿物质组合很重要。 CaCO3 单独不能描述磨损载荷。 | 材料名称、数量、供应商等级以及与上次经过验证的配方相比的任何变化。 |
| 稳定剂、润滑剂和加工助剂包 | 这些成分影响融合行为、摩擦和工艺窗口。它们有助于解释扭矩或熔体质量的变化。 | 包装类型、供应商等级、剂量基础和混合器记录。 |
| 再研磨或回收内容 | 变化、污染和嵌入的硬颗粒会改变磨损和工艺稳定性。 | 百分比范围、来源、筛选方法和污染控制。 |
| 产品及模具 | 管道、型材和板材的生产有不同的产量、压力和尺寸目标。 | 成品图纸、模具或头部标识以及正常压力(如果测量)。 |
| 操作窗口 | 实际速度、扭矩、温度和输出显示现有装置所经历的任务。 | 稳定的生产日志加上问题运行日志,而不仅仅是机器铭牌。 |
该记录可以防止常见的诊断错误。如果配方更改后产量下降,则旧螺杆可能磨损,新配方的加工方式可能不同,或者两者都可能成立。孔径测量和配方修订历史有助于区分这些原因。
如何阅读 EJS CaCO3 设计带
EJS 目前在其网站上发布了针对不同 CaCO3 含量的四种“经典设计”圆锥形产品页面。这些值非常有用,因为它们表明 EJS 不会将所有填充的 PVC 配方视为一种几何体。作为采购规范,它们是不完整的,因为可见页面没有标识单位或配方基础。
| EJS设计标签 | 已发表的 CaCO3 谱带 | 买家应该做什么 |
|---|---|---|
| 设计A | 少于100 | 发送准确的 CaCO3 量并说明其计算方法。 |
| 设计B | 100 至 150 | 确认 EJS 使用与您的工厂相同的单位和配方基础。 |
| 设计C | 150 至 200 | 在配方中添加当前扭矩、输出和磨损证据。 |
| 设计D | 超过200 | 请求几何形状和合金审查。不要认为标签本身就定义了成品螺丝。 |
CaCO3 数旁边的数字是什么
记录用作配方基础的树脂量、CaCO3 供应商和等级、填料是否改变以及总矿物包。还要注明重磨范围。单一数字无法表明工厂是否改变了填料来源、引入了第二种矿物质或允许受污染的废料进入饲料。
因此,选择问题不是“哪种设计可以处理我的号码?”它是“哪种几何形状和磨损保护适合这种经过验证的配方、产品、工艺窗口和机器界面?”
筛选结构以防止磨损机制
EJS 在其圆锥形机筒选项中列出了全身氮化、双金属挤压部分,然后进行全身氮化以及精选的工具钢衬里。其目前的双金属与氮化导轨下面发布了工作层深度和合金系列。这些值描述了 EJS 选项。它们不预测固定的使用寿命。
将基础钢材与工作表面分离
EJS 锥形产品页面列出了 38CrMoAlA (1.8509)、34CrAlNi7 (1.8550)、31CrMoV9 (1.8519)、40Cr、42CrMo、D2 (1.2379)、SKD61 和 SKD11 等材料选择。专用管道和型材页面列出了前五个,而面板页面还列出了 D2、SKD61 和 SKD11。这些名称不应与 Ni60、Colmonoy 56、Colmonoy 83 或 EJS01 至 EJS04 混合,就好像它们是一个硬度等级一样。
| 重大决定 | EJS 示例 | 提问它回答 |
|---|---|---|
| 底座或主体材料 | 38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo | 哪种钢材支持零件、热处理和机器接口? |
| 工具钢或衬里路线 | 所列的 D2、SKD61、SKD11 用于选定的锥形结构 | 枪管设计是否需要不同的局部或衬里结构? |
| 螺纹加工合金 | Ni60、科尔莫诺伊 56、科尔莫诺伊 83 | 哪个沉积表面符合磨损和腐蚀平衡? |
| 筒体工作合金 | EJS01、EJS02、EJS03、EJS04 | 哪种孔衬符合磨损、腐蚀和温度要求? |
有用的材料规范命名了这两个级别。例如,应说明批准的基体钢材和热处理,然后确定工作表面、堆焊或衬里区域、要求的层数和硬度范围。绘图应显示保护区的起点和终点。
| 建造 | EJS发布工作层 | 当进入审核时 | 快捷方式的限制 |
|---|---|---|---|
| 氮化螺杆或机筒 | 0.4 至 0.7 mm 氮化外壳 | 受控 PVC 负荷,磨损和腐蚀适度,现有氮化装置具有令人满意的磨损记录。 | 薄硬盒可以在当地消费。硬度本身并不能显示剩余的可用几何形状。 |
| 双金属螺丝 | 1.0 至 1.5 mm PTA 焊接合金层 | 检查矿物负载、测量的磨损或腐蚀何时需要更厚的工作层。 | 合金必须与实际机制相匹配。以磨损为重点的牌号并不一定是最佳的腐蚀选择。 |
| 双金属机筒 | 2.0 至 3.0 毫米离心铸造衬里 | 在严苛的工作条件下,检查筒孔中是否有更厚的可更换磨损表面。 | 螺杆和机筒仍需要兼容的硬度、几何形状和配合间隙。 |
使用合金数据作为屏幕,而不是排名
对于螺杆,EJS 指南列出的 Ni60 为 HRC 56 至 62,Colmonoy 56 为 HRC 53 至 58,碳化钨轴承 Colmonoy 83 为 HRC 50 至 55。对于机筒,它列出的 EJS01 为 HRC 58 至 62,EJS02 为 HRC 50 至 58,EJS03 为 HRC 55 至 55。 60,以及 HRC 55 至 60 的含碳化钨 EJS04。
同一指南将 EJS02 和 EJS03 定位为以腐蚀为主导的服务,将 EJS04 定位为高磨损服务。它还将 Ni60 和 Colmonoy 56 确定为耐腐蚀螺钉选项,而 Colmonoy 83 提供更强的耐磨性。这是第一步筛选。最终的选择仍应考虑配方、温度、已知的侵蚀模式、基础钢材以及螺杆和机筒表面的兼容性。
高 CaCO3 值并不自动要求列出的最难组合。如果旧装置出现化学侵蚀、镀层损坏、局部接触或进料污染,仅用磨损的答案可能会错过原因。
管道、型材和面板标签是起点
EJS 有专门的页面PVC管材, 塑料型材, 和塑料面板和板材锥形双螺杆机筒。这些类别有助于路由查询,但类别名称不足以重现问题。
| 应用 | 与机器数据一起发送 | 为什么改变评论 |
|---|---|---|
| PVC管材 | 管道类型、直径和壁厚范围、层数、模具或机头、正常输出、压力(如果有)以及配方。 | 产品范围和头部阻力有助于确定稳定的输送和计量任务。 |
| PVC型材 | 剖面横截面、每米重量、模具、校准设置、输出、表面缺陷照片和配方。 | 表面质量或尺寸投诉可能来自工艺、模具、配方或磨损的硬件。该记录缩小了原因范围。 |
| PVC面板或板材 | 板材宽度和厚度、实心或泡沫结构、填料和回收料包、模具、产量和当前磨损图。 | EJS 列出了面板、纸板和 WPC 面板的责任,但这些产品可能会将螺杆暴露在不同的矿物和回收进料条件下。 |
| PVC造粒 | 干混配方、造粒头、产量、通风装置、温度和扭矩趋势。 | 下游阻力和停留时间目标不同于直接剖面或管道生产。 |
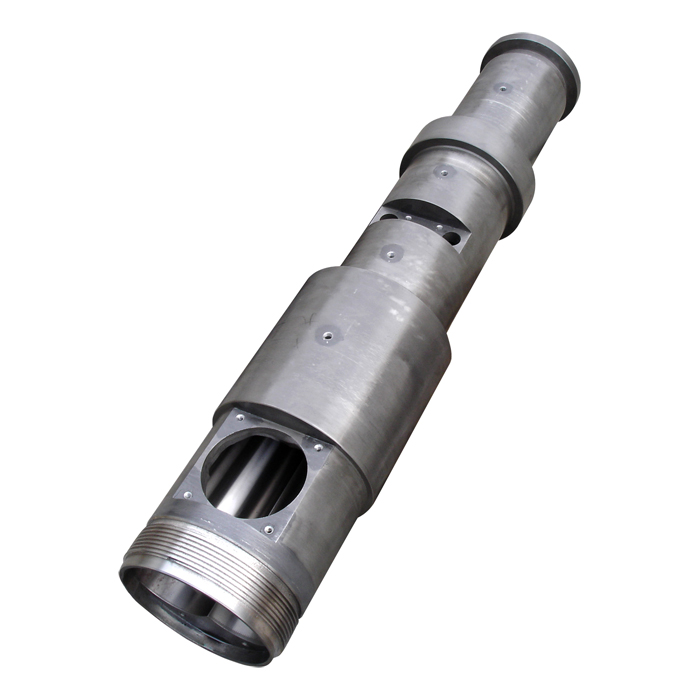
如果图纸缺失,EJS锥形页注明可在旧套拆除清洗后安排现场测量。测量路线仍然需要机器身份和零件历史记录。视觉上相似的筒体在法兰、进料口、端口位置、中心距、孔锥度或螺杆端部连接方面可能有所不同。
在选择新的之前先阅读旧的一套
旧的螺杆和机筒是物理过程记录。在修理或处置之前拍摄它们。在可重复的轴向工位上测量它们,并在草图上标记每个点。 EJS 在其中解释道使用寿命指南研磨性填料、腐蚀性化学物质、污染、对准不良和工艺条件都会缩短使用寿命。
| 观察到的模式 | 要问的问题 | 发送证据 |
|---|---|---|
| 广泛的抛光和逐渐的飞行损失 | 填料、再生料或产量是否增加?磨损是否集中在塑化区或计量区? | 轴向磨损图、配方修订、输出和扭矩趋势。 |
| 凹坑、粗糙的攻击或局部变色 | 职责是腐蚀主导吗?材料、稳定剂包、停机或清洁措施是否发生了变化? | 抛光前关闭照片、相关材料安全数据、温度和停机记录。 |
| 一侧刻痕或金属接触 | 螺钉是否同步且居中?变速箱、推力系统或筒体对准是否在机器所有者的限制范围内? | 图纸上标记的接触面、齿轮箱结果、跳动和对准报告。 |
| 进料口附近损坏 | 金属或硬质污染物会随着回收料进入吗?喂养稳定吗? | 筛选和磁铁控制、污染物样品、进料速率历史记录和入口照片。 |
| 无重大测量磨损的输出损耗 | 配方、模具、温度曲线或操作目标是否发生变化? | 生产前后日志和完整的配方变更记录。 |
不要仅根据颜色或单张照片进行诊断。需要清洁、测量和过程历史记录。还要避免将材料表变成生命倍增器。使用寿命取决于实际过程中可用几何形状和间隙损失的速度。
控制配方变化,如硬件变化
当工艺任务发生变化而未记录时,螺杆组可能会出现“早期故障”。为每个批准的配方提供一个修订号,并将其保存在与螺钉序列号或安装日期相同的生产历史记录中。
- 冻结基线。记录配方修订、原材料等级、正常产量、螺杆转速、扭矩、机筒温度、机头压力(如果有)以及生产线稳定时的产品质量。
- 记录更改。标记 CaCO3 的任何增加、新填料等级、再生料增加、稳定剂或润滑剂更换、新 PVC 等级、模具更换或更高的产量目标。
- 检查进程响应。将扭矩、温度、压力、排气、输出和缺陷与基线进行比较。保持相同的单位和抽样方法。
- 定期检查。在螺杆和机筒上使用相同的测量站。趋势清除,而不是等待产出崩溃。
- 触发工程审查。当配方跨越 EJS 设计范围、磨损机制发生变化或工艺不再在经过验证的窗口内运行时,请检查几何形状和结构。
该记录为下一次替换创建了有用的反馈循环。它显示了所选择的结构是否改善了观察到的磨损模式,而无需假装一个工厂的运行时间可以承诺给另一个工厂。
构建工程就绪的询价
使用此作为准备表格。通过批准的 EJS 查询渠道发送图纸、配方表、产品信息和磨损证据。请勿通过未经批准的表单连接提交机密详细信息。
常见问题
EJS 锥形双螺杆设计可以处理什么 CaCO3 浓度?
EJS发布100以下的设计A,100至150的设计B,150至200的设计C,200以上的设计D。当前的产品页面没有说明单位或配方基础。发送完整的配方并说明在使用设计标签之前如何计算 CaCO3 量。
较高的 CaCO3 是否自动需要双金属螺杆和机筒?
不会。较高的矿物含量使磨损成为一个重要的审查项目,但选择时还应使用旧套件的磨损模式、腐蚀证据、工艺窗口、污染控制、几何形状和匹配间隙。 EJS 列出了氮化和双金属路线,工程人员应在它们之间进行选择以实现已验证的任务。
哪些 EJS 合金经过筛选以应对腐蚀导致的 PVC 任务?
当前的 EJS 材料指南将 EJS02 和 EJS03 机筒合金定位为耐腐蚀,并将 Ni60 和 Colmonoy 56 列为耐腐蚀螺杆选项。最终的选择仍然需要实际的配方、温度、观察到的攻击以及与配合表面的兼容性。
相同的锥形螺杆设计可以运行 PVC 管材、型材和板材产品吗?
不要假设它可以。 EJS 为所有三种应用提供硬件,但必须审查产品几何形状、模具或机头、输出、配方和操作任务。发送准确产品的现有图纸和稳定的生产数据。
PVC用氮化锥形双螺杆机筒就够了吗?
如果经验证的磨损和腐蚀负荷适中,并且现有氮化套件具有令人满意的磨损记录,则它可以成为候选方案。 EJS 发布了 0.4 至 0.7 毫米的氮化渗层深度。测量的磨损模式和配方应决定是否需要审查较厚的双金属工作层。
哪些配方变化应引发新的螺杆审查?
当 CaCO3 或其他矿物发生重大变化、再生料增加、树脂等级变化、稳定剂或润滑剂包变化、产品或模具变化或产量增加超出经过验证的操作窗口时,请检查硬件。还要在新的磨损机制出现后进行审查。
更换锥形双螺杆机筒报价时我应该发送什么?
发送挤出机制造商和型号、当前尺寸代码、完整的尺寸图、带有单位和计算基础的完整配方、产品和模具数据、目标输出、实际速度和扭矩、温度和压力记录、再生范围、当前材料、安装历史、测量的磨损图和清晰的照片。