模块化工艺部分可以让您更换一个机筒外壳或一小组螺杆元件。一体式螺杆或机筒具有不同的修复边界。在提出请求之前,请先确定架构,绘制受损站的地图,并检查与提议的新零件配合的每个表面。
“分段”和“一体式”这两个词描述的是结构,而不是旋转方向或产品质量。平行双螺杆挤出机可以分段或使用较长的连续部件。同向旋转系统通常使用模块化工艺部分,但机器图纸、零件手册和物理装配决定了特定生产线的答案。
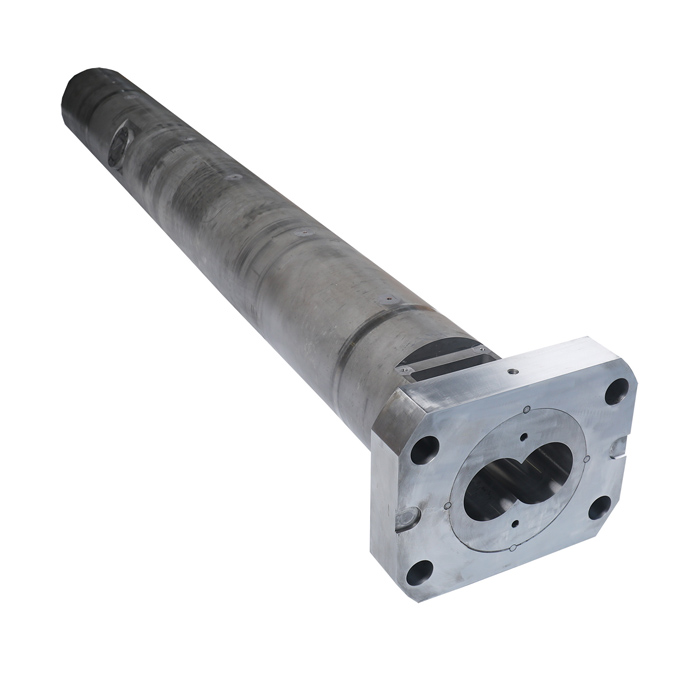
这种区别很重要,因为购买是从不同的层面开始的。在分段系统上,询价可能涉及一个螺杆元件、一对匹配的元件、一根轴、一个筒壳、一个衬里或几个连接的站。在连续系统中,实际单元可以是完整的螺杆、配对的螺杆或整个机筒体。
在命名备用系统之前先识别已安装的系统
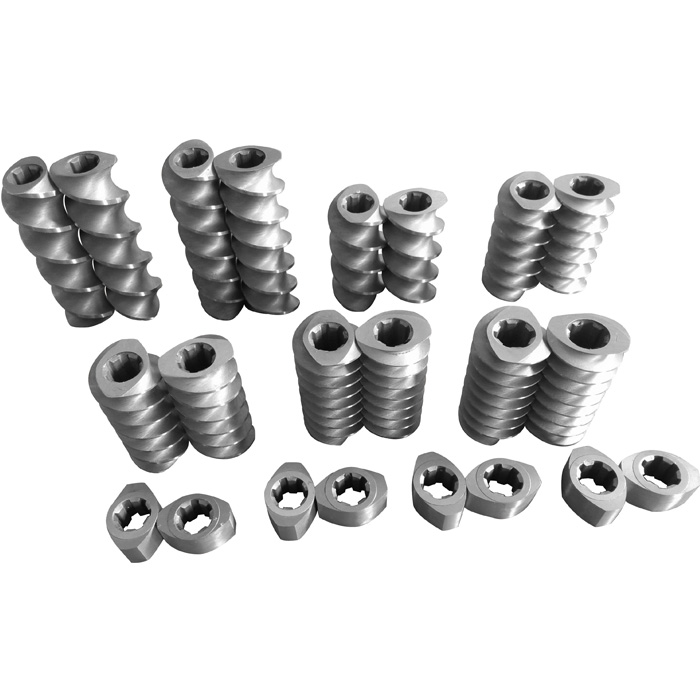
目前的EJS段螺杆机筒页面将该产品描述为一种特殊类型的平行双螺杆机筒。分开的EJS螺杆元件页面显示了输送元件、混合元件、捏合块、过渡元件和几种特殊元件形式。这些松散元件具有适合其轴的成形中心孔。
| 检查提示 | 分段工艺段 | 一件式或连续件 | 保留证据 |
|---|---|---|---|
| 螺杆结构 | 单独的元件按顺序组装在每个轴上。 | 工作轮廓是一根长螺杆体的一部分。 | 双轴照片、元件图、驱动端视图和绘图。 |
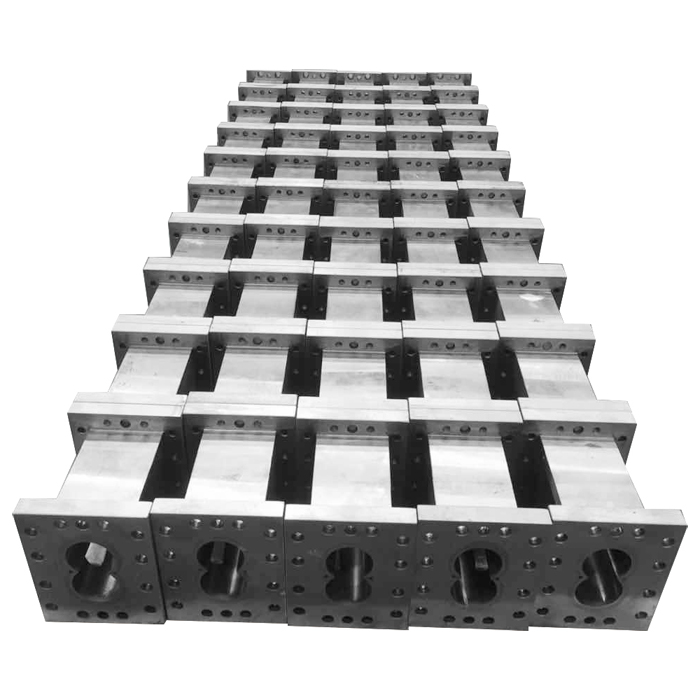
| 桶体结构 | 多个外壳或部分具有可见的接头和重复的连接特征。 | 一个长筒体在其主端接口之间延伸。 | 整体形象,每个接头、法兰、端口和加热器或冷却连接。 |
| 维修记录 | 零件记录可以使用站号、筒位置和元件位置。 | 记录通常标识完整的螺杆或机筒以及轴向磨损位置。 | 原始零件号、序列号、图纸修订和安装位置。 |
| 更换问题 | 该元件或外壳是否可以在其配合部件保持可用的情况下进行更换? | 整个零件是否需要更换,或者制造商可以评估批准的维修吗? | 受损区域和未磨损参考区域的测量值。 |
机器防护罩和加热器可以隐藏桶接头。聚合物沉积物还可以隐藏元素边界。在根据一张外部照片做出决定之前,请先参考机器手册和装配图。如果图纸缺失,请按顺序记录拆卸情况,并保留固定的参考方向。
“并行”和“复合”并不识别架构
一些常见标签对于更换决策来说过于宽泛。 EJS 分段页面将模块化部件置于母料服务中。目前的EJS双平行螺杆机筒页面还列出了复合挤出以及板材、型材、片材、管材、板材和泡沫挤出。因此,仅凭应用程序无法告诉买家所安装的螺杆和机筒是否是分段的。
公称直径也不能解决这个问题。 EJS 在其分段双螺杆、分段螺杆机筒和分段机筒页面上公布了 12 至 350 的孔径。其双平行螺杆机筒页面发布了 25 至 220 个。这些是特定于页面的产品范围,而不是将模块化与单一直径的连续结构分开的规则。
这EJS平行双丝杆导轨更广泛的观点是:平行是指两个螺杆轴之间的恒定间距。它并不意味着同向旋转、反向旋转、分段或一体式。
在所有配合零件周围设置替换边界
较小的可更换单元可以减少订单中新金属的数量。它还添加了必须仍然正确的接口。松动的螺杆元件与成对的元件配合,安装轴并在两个筒形凸角内运行。筒状外壳将其前后的外壳连接起来,同时承载分配给该站的孔、连接件和任何工艺开口。
| 建议更换 | 用它检查 | 扩大范围的理由 |
|---|---|---|
| 1个螺杆元件 | 另一个轴上的匹配元件、两个相邻轴、轴花键、保持部件和筒孔位于同一位置。 | 花键破裂、配合松动、重复磨损、成对轮廓损坏或孔磨损都会影响新元件。 |
| 一对匹配的元素 | 两个轴、相邻元件面、计时或相位记录以及相应的发条盒外壳。 | 损坏跨越站边界或轴连接不再正确固定元件。 |
| 一筒外壳 | 前后连接面、相邻外壳、两个孔、中心距、紧固件图案、端口和局部螺钉元件。 | 错位、端面损坏、接头泄漏路径或邻近外壳的磨损会妨碍干净的隔离更换。 |
| 一桶内衬 | 衬管支架、衬管座、孔几何形状、剩余壁或支架状况以及螺杆表面。 | 支架或阀座损坏,或者更换的衬里结构与外壳设计不匹配。 |
| 一根连续螺杆 | 其他螺杆、机筒孔、驱动连接、排出端和相互啮合的记录。 | 螺钉是配对的,否则剩余螺钉的磨损会损害新的螺钉对的几何形状。 |
| 连续桶1个 | 两个螺钉、所有机器接口、入口、出口、法兰、调节器、端口、加热和冷却布局。 | 在现有设计下,局部损坏无法分解为可互换外壳。 |
科倍隆当前的STS文档描述了由多个机筒制成的模块化工艺部分,并带有为所需工艺区域配置的螺杆元件。科倍隆培训手册还指出,各个螺杆元件安装在轴上,模块化机筒通过法兰连接或通过拉杆固定。这些描述解释了架构。他们不提供其他制造商机器的更换尺寸。
位置是桶段规格的一部分
欧洲JS段桶页告诉购买者说明某个部分是位于前部、中部还是尾部,因为连接不同。这个简短的说明具有很大的实际意义:托盘上的松动外壳无法通过孔径和长度完全识别。
拆卸前指定一个基准,例如齿轮箱侧面或第一个过程壳体的起点。根据该数据对每个桶部分进行编号。对两个螺杆轴执行相同的操作。如果团队使用“前”表示卸料端,而绘图将其用于进料端,则在封面和每张照片集上添加进料方向箭头。
| 站场 | 记录什么 | 预防故障 |
|---|---|---|
| 轴向同一性 | 站号、原点、距原点的距离和进给方向。 | 看起来正确的部件被安装或引用到错误的位置。 |
| 桶功能 | 实机所示的封闭式、进料式、侧进式式、排气式、加液式或其他开口式。 | 新外壳缺少所需的端口或将其放置在错误的位置。 |
| 连接面 | 正面和背面照片、寄存器、凹槽、销钉、孔、螺纹和密封特征。 | 该段适合一个邻居,但不适合另一个邻居。 |
| 螺丝工位 | 左右轴位置、配对元件、方向以及两个相邻元件。 | 桶唱片失去了其内部运行的工作几何形状。 |
| 热连接 | 已安装外壳上的加热器位置、冷却通道和外部连接位置。 | 机械上类似的外壳无法连接到机器的温度控制硬件。 |
| 材料记录 | 基材、衬里或工作表面、热处理、证书和图纸修订。 | 订购尺寸正确的零件时却使用了错误的磨损或腐蚀系统。 |
单独的机筒温度控制是科倍隆 STS 机器模块化设计的一部分。请勿将其通道布局转移到另一台机器上。记录实际的 EJS 替换目标并引用原始图纸或测量样本中的连接。
将材料和处理与组件相匹配,而不是架构名称
当前的 EJS 段筒体页面列出了 38CrMoAlA (1.8509)、钢 45、W6Mo5Cr4V2、40CrNiMoA、40Cr 和 HYM4。它列出了全身氮化、整体双金属硬质合金衬套和两件式双金属硬质合金衬套。 EJS 段螺杆机筒页面列出了相同的材料组,并命名为全身氮化和双金属合金涂层。
当前的 EJS 双平行螺杆机筒页面列出了不同的组:38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo、D2 和 SKD61。其公布的路线包括全身氮化、平行双机筒双金属硬质合金衬板、平行双螺杆双金属合金涂层和SKD61衬里。
这些是 EJS 产品页面选项。它们不是通用排名,也不能证明每条列出的路线都适用于每种尺寸或几何形状。将所需的基材、工作表面、覆盖长度、硬度方法和检验证据放在特定零件的报价单上。
| 问题 | 分段系统 | 一体式系统 |
|---|---|---|
| 材料会因地点而异吗? | 单独的零件编号使特定位置的规格成为可能,但工程部门必须批准材料配对和接口。 | 绘图必须定义工作表面如何沿着一个连续体变化(如果有变化的话)。 |
| 网站列表可以选择等级吗? | 否。发送配方、填料或纤维、温度、磨损图和当前结构。 | 不需要。需要相同的过程证据,加上完整的受影响长度。 |
| 什么情况需要书面确认? | 每个订购项目的外壳或元件位置、材料、处理或衬里、尺寸和文件。 | 完整的部件材料、处理区域、表面尺寸和检验报告字段。 |
不要将孤立的高磨损站转变为承诺的寿命倍增器。有用的比较是测量同一轴向位置随时间的磨损情况。如果多个相邻站点显示相同的图案,则范围可能需要包括比第一个明显损坏的段更多的段。
在决定本地更换就足够之前检查系统
可见缺陷是检查的开始。这不是最终的替换边界。磨损的圆筒外壳可能位于损坏的连接面旁边。有缺口的元件可以与松动的花键分担负载。孔一侧的接触痕迹可能表明松动部件外部存在对准或轴支撑问题。
- 保持装配顺序。在清洁或分离之前,对两个轴和每个桶外壳进行标记。使用进给方向箭头拍摄序列。
- 测量可疑站。记录指定深度和角度的两个桶形凸角。测量成对的螺杆轮廓并与未磨损的参考位置或批准的图纸值进行比较。
- 检查接口。检查元件孔、轴花键、固定部件、筒面、调节器、孔以及任何传递位置或负载的密封特征。
- 检查两个邻居。新的外壳或元件必须符合其前后的零件。记录每个接头处的表面状况、偏移、微动、裂纹和聚合物痕迹。
- 将磨损与过程数据连接起来。添加聚合物、填料、速度、扭矩或负载趋势、温度、输出、压力和站的过程功能。
- 批准图纸上的范围。说明每个新项目和每个保留的配对项目。将关键测量尺寸和所需文件放在订单上。

现场直播EJS双螺杆机筒问题指南解释了在购买零件之前如何连接磨损、花键和扭矩。这EJS质量检验指南包括图纸批准、实测检验报告和材料证书。无论订单包含一段还是一整桶,都使用这些记录。
建立单独的螺杆和机筒记录,然后按站点链接它们
分段流程部分有两个相关的物料清单。其中描述了圆筒外壳及其连接。另一个描述了每个轴上的元件顺序。将它们组合成一条模糊的线,例如“替换第 6 节”,隐藏了正在订购的金属。
给每个桶外壳一个 ID,例如 B06。为该站内运行的两个元素提供单独的左右 ID,例如 L06-1 和 R06-1。如果多个元件宽度适合一个圆筒外壳,则从同一基准添加它们的起始位置。在实际零件旁边附上显示身份证的照片。
EJS 指出,分段螺钉长度对于成本计算是必要的。记录每个元件的实际宽度或长度,而不是根据筒外壳进行估计。对于定制生产,EJS定制双螺杆机筒制造指南显示询价包如何成为批准的生产和检验记录。
准备分段或一件式替换询价
命名架构和您想要检查的确切部分。即使建议购买的只是一个元件或筒形外壳,也请附上装配记录。然后,EJS 可以根据其轴、配对组件和相邻接口检查所请求的项目。
常见问题
如何判断我的双螺杆机筒是分段式还是一体式?
首先检查装配图和零件手册。分段系统在轴上具有独立的螺杆元件,并且多个机筒外壳按顺序连接。一件式零件具有连续的螺杆或筒体。外部加热器和防护装置可能会隐藏桶接头,因此不要仅根据一张机器照片来决定。
我可以只更换一个桶段吗?
如果机器使用可互换的筒体外壳,并且相邻的外壳、连接面、孔、中心距、紧固件、端口和螺杆元件可能仍然合适。通过测量和批准的图纸而不是仅通过可见磨损来确认更换边界。
我可以只更换一个螺杆元件吗?
仅在检查另一根轴上的匹配元件、两个相邻元件、轴花键、保持部件和该轴向站的筒孔后。裂纹、花键配合松动、成对轮廓损坏或更广泛的磨损可能需要更大的更换范围。
为什么 EJS 必须知道桶段是在前部、中部还是尾部?
当前的 EJS 段桶页面指出连接的前、中或尾位置不同。发送与固定基准、进给方向和两个连接面的照片相关的站号,以便位置明确。
混炼挤出机是否总是使用分段双螺杆和机筒?
不会。EJS 列出了用于母粒服务的细分产品,但其长型双平行螺杆机筒页面还包括复合挤出。从机器图纸、单个零件编号和物理接头确认架构。
EJS 列出了分段桶的哪些材料和处理方法?
当前的 EJS 段筒体页面列出了 38CrMoAlA (1.8509)、钢 45、W6Mo5Cr4V2、40CrNiMoA、40Cr 和 HYM4。它列出了全身氮化、整体双金属硬质合金衬套和两件式双金属硬质合金衬套。 EJS 必须确认确切零件和工艺的最终选项。
我应该发送什么来获取分段双螺杆更换报价?
发送机器铭牌、型号和序列号、装配图和零件图、机筒站图、螺杆元件序列、进给方向、建议更换范围、所有配合接口的测量值、相邻零件照片、材料记录、工艺任务和观察到的磨损。注明图纸修订和单位。